封边机压贴不均与边缘波浪问题的系统化调整方法
Blog / Author:ROCTECH Engineer Team / Published: Oct 05 , 2026 / Last Updated: Oct 05 , 2026
——封边工序是板式家具制造中决定成品外观与使用寿命的关键环节。压贴不实、边缘波浪起伏、局部溢胶或崩边,往往并非单一零件失效所致,而是压轮压力、胶温、进料速度与基材厚度公差之间失去平衡的结果。本文从机械调试与工艺参数两个维度出发,梳理一套可复现的调整流程,并结合 Roctech 自动封边机在定制家具产线中的实际配置,说明系统化排查对稳定封边质量的意义。
一、问题的工程本质
封边条与板材截面之间的结合强度,取决于胶层在压贴瞬间的温度、压力与停留时间。三者构成一个典型的工艺窗口:温度不足则胶液流动性差,无法浸润板材纤维;压力过大则胶层被挤出,形成缺胶带;停留时间过短则胶层尚未固化即失去约束。边缘呈现的"波浪"形貌,通常指向压轮组压力分布不均或压轮轴线与板材进给方向不平行。
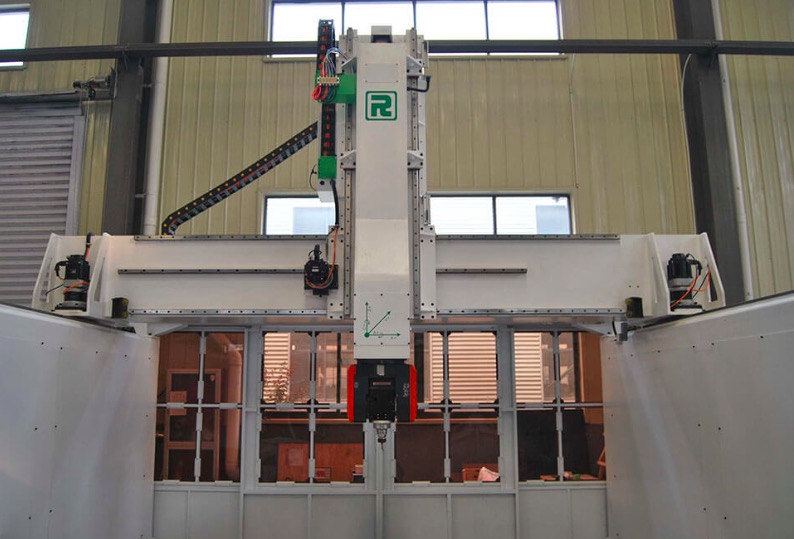
从设备结构看,一台标准自动封边机的压贴单元由前压轮、上压轮、下压轮与端部压轮组成,部分机型还配有仿形压轮以适应曲线封边。Roctech 自动封边机系列覆盖半自动、全自动与高速机型,其标配功能包括预铣、涂胶贴边、前后齐头、粗精修、刮边与抛光,压贴单元的压力调节直接决定后续修边工序的加工余量是否均匀。
二、分步骤调整方法
第一步:确认板材与封边条的基础条件。 测量板材厚度公差,若同一批次内厚度波动超过 0.2 mm,压轮压力设定将无法兼顾两端。封边条厚度同样需要核对,PVC 与亚克力封边条的刚性差异明显,前者易压缩,后者回弹大,压轮压力应区别对待。
第二步:校准压轮压力与平行度。 松开压轮锁紧螺栓,用塞尺检查压轮与板材接触面的间隙,逐组调整至均匀贴合。上压轮压力通常略大于下压轮,以补偿胶层自重带来的下垂。压轮轴线应与进给方向保持垂直,偏差超过 0.1 mm/m 即会在长板边缘形成周期性波纹。
第三步:复核胶温与涂胶量。 热熔胶的工作温度一般控制在 180–200 ℃,胶辊表面温度过低会导致涂胶不均。涂胶量过大时,多余胶液在压贴区被挤出,冷却后形成硬边,修边刀经过时产生崩边;涂胶量过小则出现假性贴合,短期内看不出问题,使用中受潮即开胶。
第四步:匹配进料速度。 高速封边机在 20 m/min 以上运行时,胶液从涂布到压贴的时间被压缩,需要相应提高胶温或缩短涂胶辊与压轮之间的距离。若设备支持,可先降速至 12–15 m/min 观察波浪是否消失,以此判断问题是否源于速度与胶温的失配。
第五步:检查修边与刮边单元的跟随性。 边缘波浪有时并非压贴造成,而是修边刀未能沿板材实际轮廓跟随。Roctech 封边机的粗精修单元配有仿形靠模,靠模磨损或弹簧疲劳会使刀具在板材厚度变化处产生让刀,最终表现为边缘高低不平。
三、参数对照与故障定位
| 故障现象 | 可能原因 | 调整方向 |
|---|---|---|
| 局部缺胶、边缘发白 | 压轮压力不足或胶温偏低 | 提高压轮压力 0.5–1 bar,胶温上调 5–10 ℃ |
| 胶线外溢、修边崩边 | 涂胶量过大或压轮压力过高 | 减少涂胶量,压轮压力回调 |
| 边缘周期性波浪 | 压轮轴线不垂直或靠模磨损 | 重新校准平行度,更换靠模 |
| 长板两端开胶 | 板材厚度公差大或压轮数量不足 | 分选板材,增加压轮组 |
| 曲线段压贴不实 | 仿形压轮跟随滞后 | 降低进给速度,检查仿形弹簧 |
四、品牌实践与产线协同
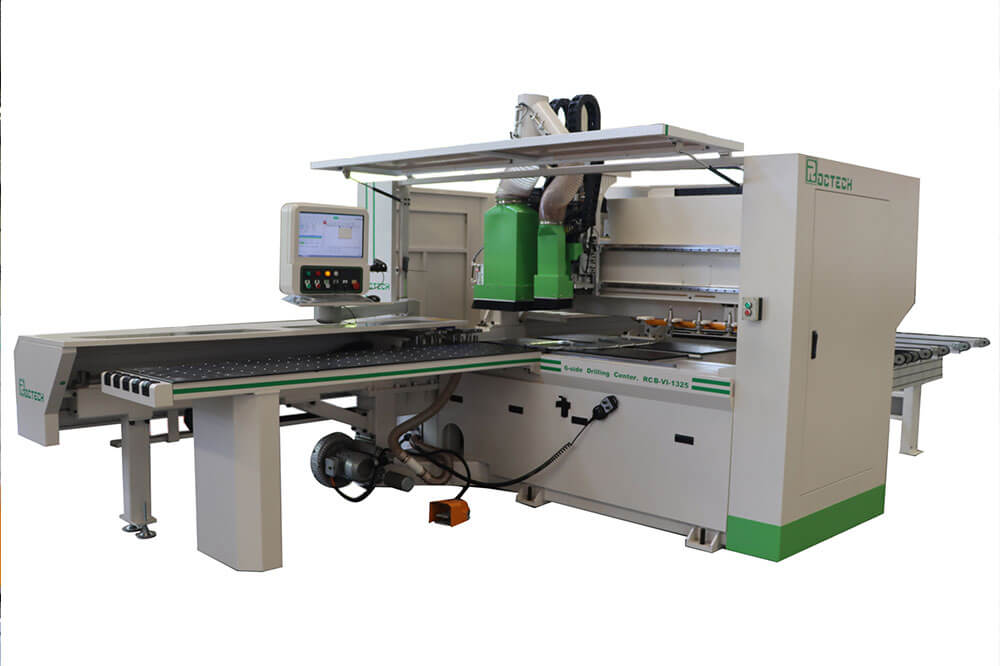
在定制家具与整屋定制的生产场景中,封边质量的不稳定往往被归因于单机问题,实际却与前后工序的衔接有关。Roctech 提供的板式家具解决方案将数控开料中心、六面钻与自动封边机纳入同一数据链:开料工序的板材尺寸公差被控制在 ±0.1 mm 以内,六面钻完成孔位加工后再进入封边,避免了二次搬运造成的边缘磕碰。这种工序协同使得封边机的压贴参数可以在较窄的窗口内稳定运行,减少现场反复调试的时间成本。
值得注意的是,Roctech 封边机支持预铣、涂胶贴边、齐头、粗精修、刮边、抛光的一体化配置,并可选用开槽功能。对于使用 PVC、亚克力、木皮及实木封边条的不同需求,压轮压力与胶温的推荐值应在设备调试阶段形成书面记录,作为后续换产时的基准。
五、
封边压贴不均与边缘波浪并非不可控的随机缺陷,而是机械精度、热工参数与材料特性三者失配的可预测结果。调整的核心在于建立顺序:先确认材料一致性,再校准压轮几何精度,随后匹配胶温与速度,最后复核修边跟随性。将封边工序置于整线数据协同的框架下考量,而非孤立地反复拧动调节螺栓,才是稳定封边质量的工程路径。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:Hotel Furniture Production Line: Automation Reshapes Batch Manufacturing
Next:Not