自动换刀系统:数控雕刻加工效率跃升的核心引擎
Blog / Author:ROCTECH Engineer Team / Published: Oct 09 , 2026 / Last Updated: Oct 09 , 2026
在现代数控加工领域,自动换刀(Automatic Tool Change,简称ATC)系统已从高端选配逐步演变为衡量设备自动化水平的关键标尺。对于木工雕刻、广告标识、模具制造乃至石材加工等行业而言,加工工序往往涉及粗雕、精雕、钻孔、铣槽等多种刀具切换需求。传统手动换刀不仅耗时费力,更依赖操作者的经验判断,难以保证批量生产中的一致性。ATC技术的成熟与普及,正在从根本上重构数控雕刻机的作业逻辑与产出效率。
从技术架构来看,ATC系统由刀库、换刀机械手(或主轴直取机构)、刀具夹持单元及数控系统协同构成。以Roctech(Roctech Machinery Co., Ltd.)的RC1325S-ATC机型为例,其配备的圆盘式刀库可容纳8至24把刀具,通过台湾新代(Syntec)控制系统调度,实现刀具的自动选取、抓取与装夹。该机型X/Y/Z行程为1300×2500×250mm,定位精度达±0.03mm/300mm,重复定位精度±0.03mm,配合日本安川伺服电机驱动,换刀时间被压缩至数秒级别。这意味着在复杂木门雕花或模具型腔加工中,粗刀开粗后系统可立即调用精刀进行曲面精修,无需人工干预,工序衔接的连续性得到质的提升。
不同刀库形态对应不同的应用场景。圆盘式(伞式)刀库结构紧凑、换刀速度快,适合中小型加工中心与雕刻机;直线式(龙门式)刀库容量相近但结构更为简单,成本较低,在木工雕刻与切割设备中较为常见;而链式刀库则可扩展至数十把刀具,服务于大型模具加工与五轴联动设备。Roctech在ATC产品线上覆盖了从RC1325S-ATC标准圆盘机型到RC2030-ATC、RC2040-ATC乃至RC2380ATC重型机型的完整谱系,刀库容量与主轴功率(9kW至12kW可选)均可按加工需求配置,体现了模块化设计思路在工业设备中的落地。
ATC系统的价值不仅体现在换刀速度本身,更在于其对加工精度与生产柔性的双重赋能。手动换刀时,刀具重新装夹可能引入偏心误差,而ATC通过标准化刀柄(如ER32)与主轴锥孔的高精度配合,将重复装夹误差控制在微米级。智能刀库管理系统可记录每把刀具的累计使用时长与磨损状态,当刀具达到寿命阈值时系统自动提示更换或调用备用刀具,避免因刀具过度磨损导致的批量废品。这一功能在密度板切割、亚克力精雕等对刃口锋利度敏感的工艺中尤为重要。
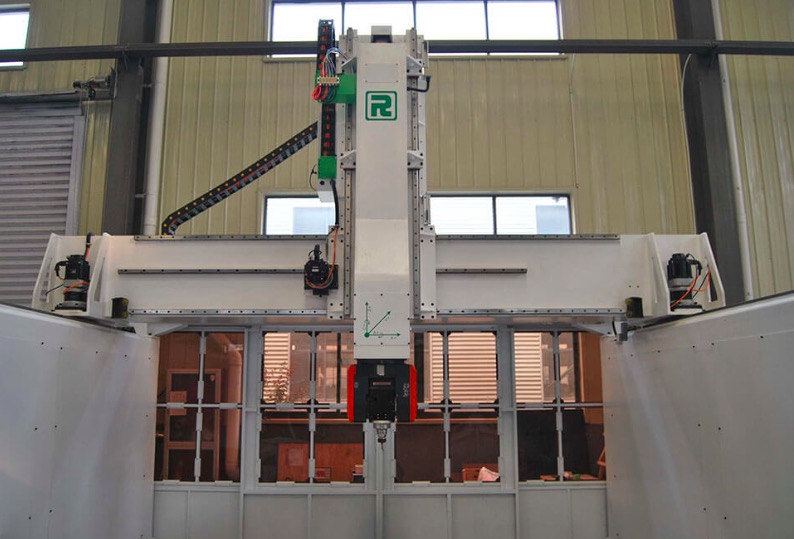
从产业趋势观察,ATC技术正与自动上下料、在线检测、MES制造执行系统深度融合。Roctech在嵌套加工中心(如RCA系列)中集成了自动上下料与自动贴标功能,若再叠加ATC刀库与排钻组,即可实现“上料—开料—钻孔—拉槽—下料”的全流程无人化作业。这种“ATC+”的集成方案,恰恰回应了定制家具行业小批量、多品种、短交期的生产特征。设备不再只是单机工具,而是智能产线中的一个可编程节点。
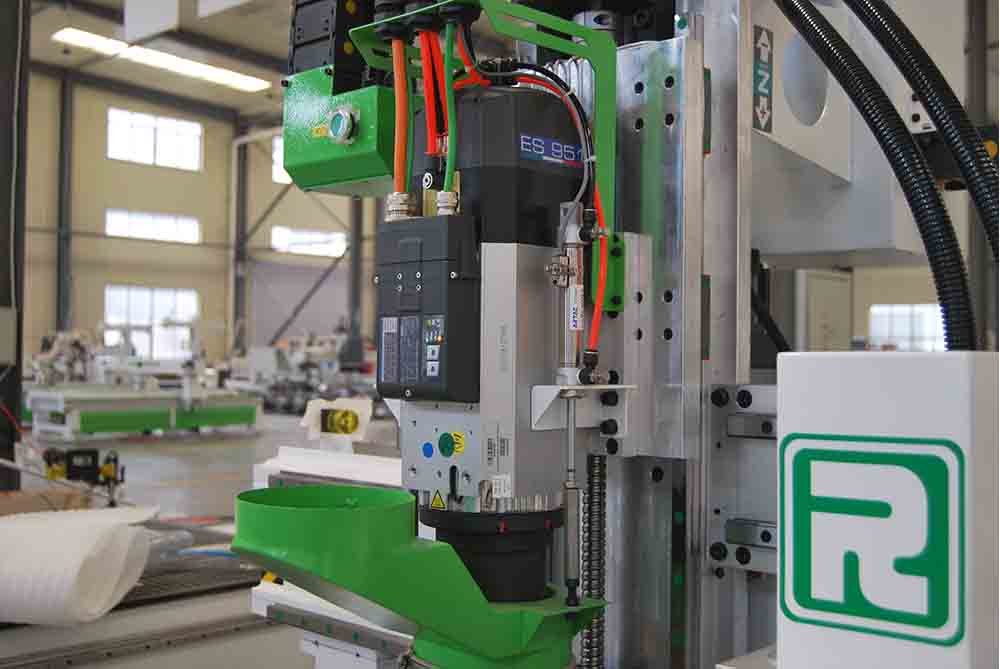
ATC系统的选型与运维亦有门槛。刀库容量需与典型工艺的刀具数量匹配,过少则频繁停机换刀,过多则增加成本与刀位管理复杂度;换刀机构的机械可靠性直接影响设备综合效率(OEE),定期检查刀库定位精度、机械手抓刀力及气压稳定性是维护重点。编程端需在CAM软件中正确设置刀具号、刀补号与换刀指令(M06),否则再先进的硬件也无法发挥效能。
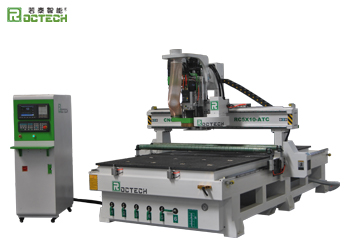
展望未来,随着直线电机、力矩电机与视觉识别技术的渗透,ATC系统将向更快、更准、更智能的方向演进。刀具磨损的实时视觉检测、基于加工负载的自适应换刀决策、以及数字孪生环境下的刀库调度优化,都有望在不远的将来进入实用阶段。对于制造企业而言,理解ATC的技术逻辑与适用边界,远比单纯追求刀库容量更具现实意义。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:轻型加工中心的技术定位与选型逻辑
Next:Not