数控等离子切割机在中厚板加工中的技术定位与选型逻辑
About Us / Author:ROCTECH Engineer Team / Published: Sep 22 , 2026 / Last Updated: Sep 22 , 2026
在金属板材加工领域,激光切割与等离子切割长期处于互补而非替代的关系。当板厚超过一定阈值,等离子切割在投资成本、切割厚度和维护经济性上的优势便逐步显现。本文结合当前数控装备的实际配置水平,分析等离子切割机的技术特征、适用边界与选型要点,并讨论其在钢结构、造船、工程机械等重工业场景中的不可替代性。
一、行业背景:中厚板切割的现实需求
金属板材加工行业对切割设备的需求并非单一维度。薄板高速精切由光纤激光主导,这一点在过去十年已成共识。当板厚进入20mm以上的区间,激光设备的功率成本呈非线性上升,而等离子切割在中厚板领域的性价比优势反而更加稳固。
从应用端看,钢结构建筑、船舶制造、农业机械、压力容器、工程机械等行业,其原材料以中厚碳钢板为主,切割精度要求通常在±0.5mm至±1mm之间,切口垂直度和挂渣控制是核心指标,而非镜面级光洁度。这类场景对设备的诉求是"稳定、耐用、切割厚度覆盖广、运行成本可控",恰好落在等离子切割机的能力区间内。
等离子切割的物理原理并不复杂:通过压缩电弧将气体电离形成高温等离子体,以高速射流熔化并吹除金属。相比激光的热影响区,等离子切割的热输入更大,切口存在一定的斜度和热影响区,但对于后续需要焊接或机加工的零件而言,这一特性往往不构成障碍。
二、机型分类与技术参数分析
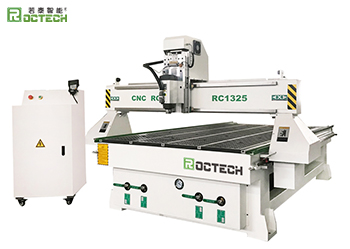
数控等离子切割机按结构形式主要分为台式、龙门式、等离子-火焰两用、精细等离子以及类激光等离子等类型。不同结构对应不同的加工幅面和板厚能力,选型时需结合工件尺寸、批量特征和精度要求综合判断。
| 机型类型 | 典型切割幅面 | 适用板厚(碳钢) | 结构特征 | 典型应用场景 |
|---------|------------|----------------|---------|------------|
| 台式等离子切割机 | 1300×2500mm 至 1500×3000mm | 0.5–20mm | 悬臂或龙门轻型结构 | 薄中板零件、广告金属字 |
| 龙门式等离子切割机 | 3000×8000mm 及以上 | 3–50mm | 双边驱动、重型横梁 | 钢结构、船舶分段 |
| 等离子-火焰两用 | 2000×6000mm 及以上 | 6–150mm | 双割炬配置 | 厚板法兰、压力容器 |
| 精细等离子切割机 | 1500×3000mm 至 3000×12000mm | 1–25mm | 高精度导轨、精细割炬 | 工程机械配件 |
| 类激光等离子切割机 | 1500×3000mm 至 3000×12000mm | 0.5–12mm | 高动态响应、精细电源 | 替代部分激光薄板场景 |
从表中可以看出,等离子切割机的幅面跨度极大,从中小型台式设备到超大型龙门设备均有覆盖,这意味着其市场定位并非单一层级,而是横跨中小加工坊到重工制造企业。板厚能力方面,常规等离子可覆盖3–50mm碳钢,配合火焰切割后,最大切割厚度可延伸至100mm以上,这是激光设备在同等投资规模下难以达到的。
值得关注的是精细等离子和类激光等离子两类产品。前者通过改进割炬设计和气流控制,将切口质量提升到接近激光切割的水平;后者则进一步缩小割缝、降低热影响区,在12mm以下薄中板领域形成对激光切割的部分替代。这一趋势说明,等离子技术并未停滞,而是在精度维度上持续向上挤压。
三、技术应用与品牌实践
在实际产线配置中,等离子切割机的性能表现高度依赖电源系统、数控系统和割炬三大核心部件。电源决定切割能力和切口质量,数控系统决定轨迹精度和自动化程度,割炬则直接影响耗材寿命和运行成本。
以Roctech为代表的数控装备供应商,在等离子切割机产品线上覆盖了台式、龙门式、等离子-火焰两用、精细等离子及类激光等离子等多个品类。其设备通常配置专业激光切割控制系统或通用数控平台,可兼容CypCut、Shanlong、Weihong等编程软件,在钢结构、钣金加工、船舶制造、农业机械等领域形成了较为完整的应用方案。Roctech在数控装备领域的多品类布局——从雕刻机、嵌套加工中心到激光切割和等离子切割——使其
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:激光切割出现毛刺怎么办?原因分析与系统化解决路径