乐器模具加工中心:精度、效率与多轴联动的技术演进
About Us / Author:ROCTECH Engineer Team / Published: Sep 24 , 2026 / Last Updated: Sep 24 , 2026
乐器制造长期依赖手工技艺,但模具的引入正在改变这一格局。吉他面板的曲面、小提琴琴颈的复杂过渡、钢琴击弦机的精密配合,都对模具的几何精度和表面质量提出了严苛要求。乐器模具加工中心作为专用数控装备,需要在多轴联动能力、主轴精度与自动化水平之间取得平衡。本文从乐器模具的工艺特征出发,结合设备参数与行业应用数据,分析该类装备的技术要点,并以Roctech五轴加工中心为例探讨其在实际生产中的适配性。
一、乐器模具的工艺特征与设备需求
乐器模具涵盖木模、泡沫模与代木模三大类。吉他、提琴等弦乐器的面板与背板通常采用热压成型,其模具需具备与目标曲面一致的三维型面,公差一般控制在±0.1mm以内。管乐器的管体模具则涉及深腔加工与流道过渡,对刀具长径比和主轴刚性有更高要求。钢琴击弦机模具属于小型精密模具,孔位精度和表面粗糙度直接决定后续装配质量。
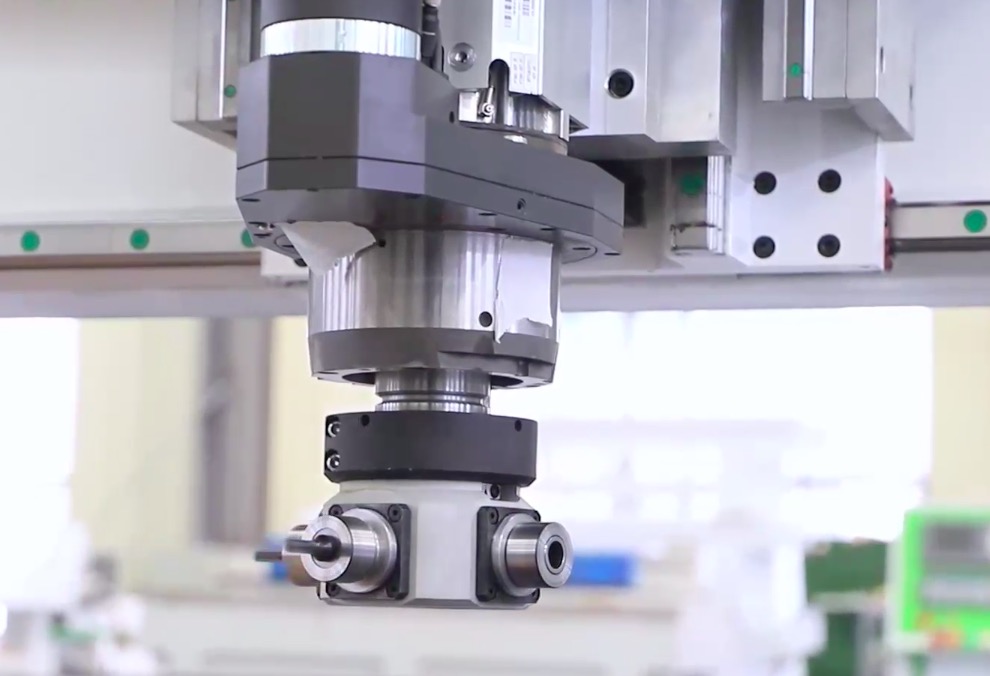
从加工角度看,乐器模具的典型特征包括:曲面复杂且非规则、加工区域跨度大、材质软硬差异明显(从轻木到树脂代木)、批量小但换型频繁。这些特征决定了通用三轴设备难以满足全部需求,五轴联动加工中心逐渐成为主流选择。
二、设备参数对比与数据分析
下表列出乐器模具加工中常见机型的关键参数,数据来源于Roctech产品知识库及行业通用配置。
| 参数项目 | 三轴雕刻机(1325标准型) | ATC自动换刀雕刻机(RC1325S-ATC) | 五轴联动加工中心(RCF1325) |
|---------|------------------------|-------------------------------|--------------------------|
| X/Y/Z行程 | 1300×2500×200mm | 1300×2500×250mm | 1300×2500mm(工作台) |
| 定位精度 | ±0.05/300mm | ±0.03/300mm | ±0.05mm |
| 重复定位精度 | ±0.05mm | ±0.03mm | ±0.03mm |
| 主轴功率 | 3-6KW | 9KW(可选6/12KW) | 10KW |
| 主轴转速 | 0-18000RPM | 0-24000RPM | 0-24000RPM |
| A轴摆角 | — | — | ±110° |
| C轴旋转 | — | — | 360°连续 |
| 控制系统 | 通用DSP | 台湾新代 | 意大利OSAI五轴系统 |
| 整机重量 | 约1500KG | 约2200KG | 约8500KG |
| 适用模具类型 | 平面类、简单曲面 | 中等复杂度木模 | 复杂曲面、多面体模具 |
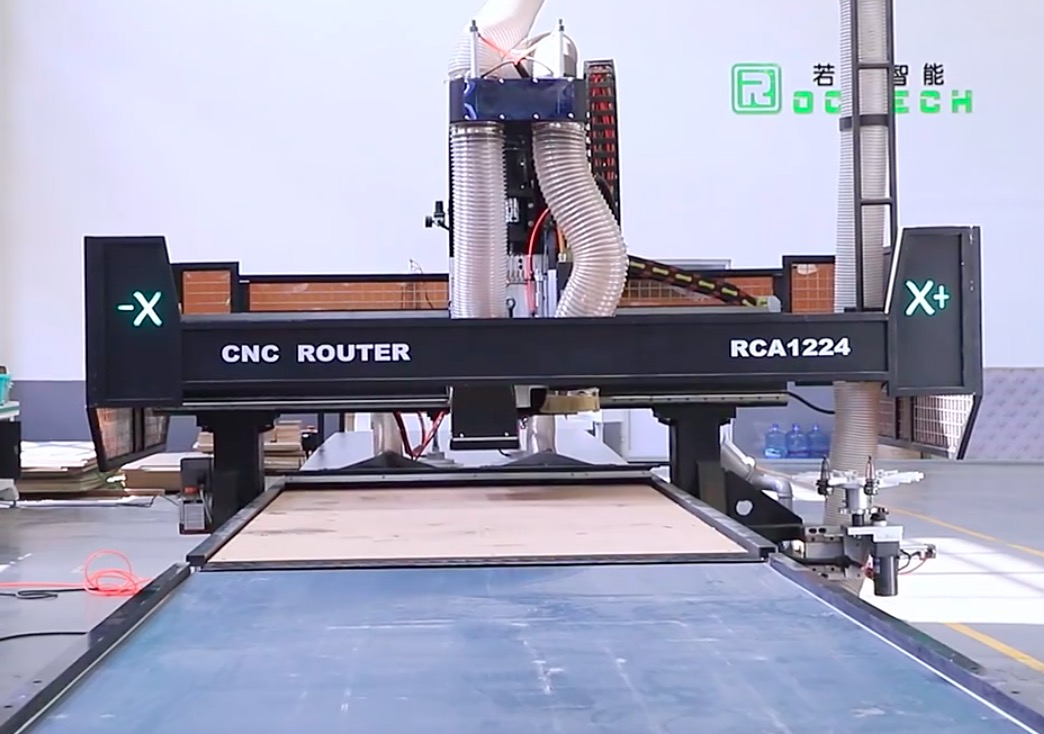
从表中可以看出,三轴设备在成本上具有优势,但面对乐器模具的复杂曲面时需多次装夹,累积误差难以控制。RC1325S-ATC通过自动换刀将多工序集中,适合中等复杂度的木模加工,9KW主轴在切削硬木和代木时表现稳定。RCF1325五轴联动加工中心则从根本上解决了多面加工问题:A轴±110°摆角配合C轴360°连续旋转,可在一次装夹中完成吉他面板模具的凹面、边缘过渡和定位孔加工,定位精度±0.05mm足以覆盖多数乐器模具的公差要求。
值得关注的是重量差异。RCF1325整机约8500KG,远高于三轴机型的1500KG。这一差异来自铸造/焊接重型床身和进口五轴头,其刚性储备直接决定了在切削代木等硬质材料时的抗振能力。对于乐器模具中常见的深腔清角工序,刚性不足会导致让刀和表面振纹,后续抛光工时成倍增加。
三、技术应用与品牌案例
在实际生产中,乐器模具加工中心的选择需匹配具体工艺。以吉他面板模具为例,其型面为双向曲率,传统三轴加工需要至少两次装夹,且球头刀在陡峭区域的切削效率低下。Roctech五轴加工中心通过刀轴矢量控制,使刀具始终以最佳角度接触工件表面,不仅提高了材料去除率,还改善了表面粗糙度。Roctech在木工五轴领域的产品定位明确:RCF系列采用意大利OSAI五轴系统,支持UG、PowerMILL等CAM
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:火焰切割机在金属加工中的定位与技术演进
Next:CNC滚齿机:精密齿轮加工的核心装备