数控雕刻机导轨间隙调整方法
Blog / Author:ROCTECH Engineer Team / Published: Oct 14 , 2026 / Last Updated: Oct 14 , 2026
导轨间隙对加工精度的影响机制
在数控雕刻机与木工加工中心的日常运维中,导轨间隙是一项容易被忽视却直接影响成品质量的关键参数。导轨作为各轴运动的导向基准,其预紧状态决定了刀尖轨迹与编程路径之间的一致性。当间隙过大时,刀具在换向瞬间会产生微量位移,表现为工件拐角处出现"过切"或"让刀"痕迹;间隙过小时,摩擦阻力上升,导轨磨损加速,甚至引发伺服电机过载报警。对于以±0.03mm重复定位精度为标准的木工雕刻设备而言,导轨间隙通常应控制在0.005–0.02mm区间,具体数值需结合导轨类型、负载重量与加工工况综合判定。
调整前的判断与检测
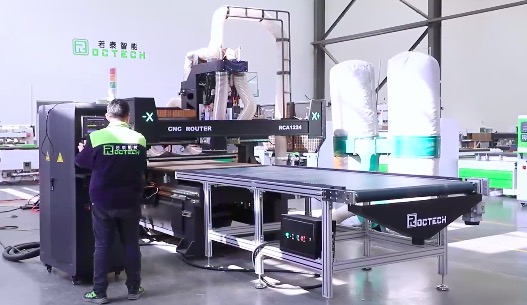
调整工作并非盲目拧紧,而应建立在准确诊断的基础上。操作人员可通过百分表吸附于工作台,表头抵触主轴安装面,沿X、Y轴方向手动往复推动,观察读数变化以判断间隙量。另一种实用方法是"切痕法":在废料上铣削一个正方形轮廓,测量拐角处的尺寸偏差,若偏差呈规律性外扩,则多为导轨间隙所致。运行过程中若听到导轨处有轻微撞击声,或用手触摸滑块能感到明显旷量,也提示需要调整。需注意区分导轨间隙与丝杠反向间隙,两者症状相似但调整部位不同。
不同导轨类型的调整方式
直线导轨的预紧调整
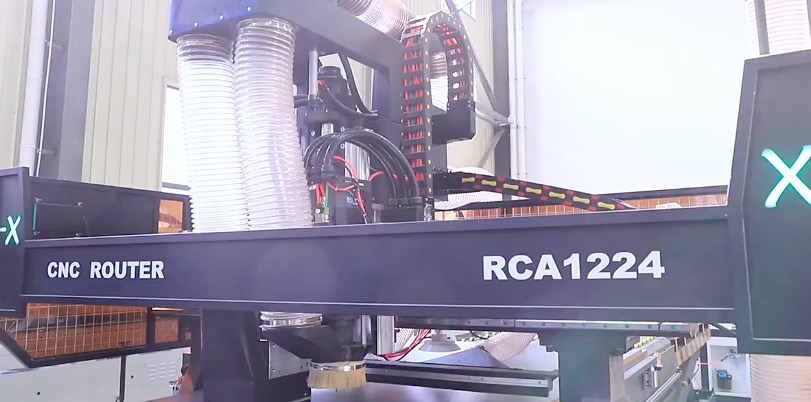
目前中高端木工雕刻机普遍采用台湾HIWIN等品牌的直线导轨,其滑块出厂时已设定预紧等级。若因长期使用导致间隙增大,可通过更换更大预紧等级的滑块,或调整滑块上的压板螺钉来实现。部分型号在滑块侧面设有调整螺钉,顺时针旋转可增大预紧力,每次调整量以1/8圈为宜,调整后需手动全程移动工作台,确认无卡滞。
硬轨与镶钢导轨的楔铁调整
对于重载型石材雕刻机或大型木工加工中心,常采用硬轨结构,其间隙通过楔铁或压板调节。调整时先松开压板锁紧螺钉,再旋转调整螺钉推动楔铁,使导轨面与滑动面贴合。判断标准是:用0.02mm塞尺插入导轨结合面,插入深度不超过10mm即为合适。调整后应锁紧所有螺钉,并重新检查全程运动的平顺性。
滚轮导轨的偏心轴调整
部分经济型设备采用滚轮导轨,其间隙通过偏心轴调节。松开偏心轴锁母,旋转偏心轴改变滚轮与导轨的接触压力,再锁紧螺母。此类结构对调整量较为敏感,建议分多次微调,每次调整后运行设备观察振动情况。
调整后的验证与维护建议
调整完成后,必须进行精度验证。建议执行以下步骤:首先以低速空运行全行程,确认无异响与爬行;其次用百分表复测反向间隙,应达到设备出厂标准;最后试切标准件,测量关键尺寸。以Roctech® Master系列自动上下料开料中心为例,其X/Y轴采用台湾HIWIN直线导轨配合日本安川伺服电机,出厂定位精度为±0.03mm/300mm,若调整后精度仍无法恢复,则需考虑导轨磨损是否已超出可调范围,必要时应联系厂家更换。
日常维护方面,建议每班次清洁导轨表面碎屑,每日加注专用导轨润滑脂,每月检查一次间隙状态。对于多粉尘的木工工况,可加装防尘罩并缩短润滑周期。Roctech Machinery Co., Ltd.在售后培训中通常建议用户建立导轨维护台账,记录每次调整的时间、调整量与验证结果,为后续预测性维护提供数据支撑。
导轨间隙调整是一项融合经验与量测的基础技能,既不能放任不管,也不宜频繁调整。操作人员应理解其背后的精度传递逻辑,掌握针对不同导轨结构的调整手法,并通过规范验证确保调整效果。唯有将间隙控制纳入日常维护体系,数控雕刻设备才能长期保持稳定的加工品质。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:从单机到系统:CNC加工设备自动化集成的路径与挑战