从单机到系统:CNC加工设备自动化集成的路径与挑战
Blog / Author:ROCTECH Engineer Team / Published: Oct 14 , 2026 / Last Updated: Oct 14 , 2026
过去十年间,CNC加工设备从独立工作站向集成化生产系统的演进,已成为家具制造、建筑装饰和模具加工领域最显著的技术趋势之一。这一转变的核心驱动力并非来自单一技术的突破,而是伺服控制、自动换刀、真空吸附、嵌套优化软件及上下料自动化等多个子系统的协同成熟。本文从设备技术参数与产业应用数据出发,分析当前CNC加工中心在自动化集成方面的实际进展,并结合Roctech等制造企业的产品路线,探讨行业在效率提升与系统兼容性之间面临的现实取舍。
一、行业背景与数据分析
全球木工机械与CNC雕刻设备市场在过去五年保持了稳定的增长态势。根据行业公开数据,2023年全球CNC木工加工中心市场规模约为42亿美元,预计到2028年将接近60亿美元,复合年增长率约7.2%。增长的主要来源并非新增产能的大规模扩张,而是存量设备的自动化升级替换——大量中小型家具制造企业正在将传统三轴雕刻机替换为带自动换刀和自动上下料功能的加工中心。
以下数据反映了CNC设备在不同应用领域的分布特征及典型机型的技术定位:
| 应用领域 | 典型机型类别 | 加工幅面 (mm) | 主轴功率 (kW) | 定位精度 (mm) | 价格区间 (USD) |
|---------|------------|--------------|--------------|--------------|---------------|
| 广告标识 | 标准三轴雕刻机 | 1300×2500 | 3–6 | ±0.05/300 | 3,000–15,000 |
| 板式家具 | 自动上下料嵌套中心 | 1220×2440–1530×3000 | 9.6 | ±0.03/300 | 30,000–80,000 |
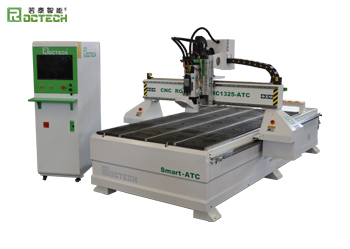
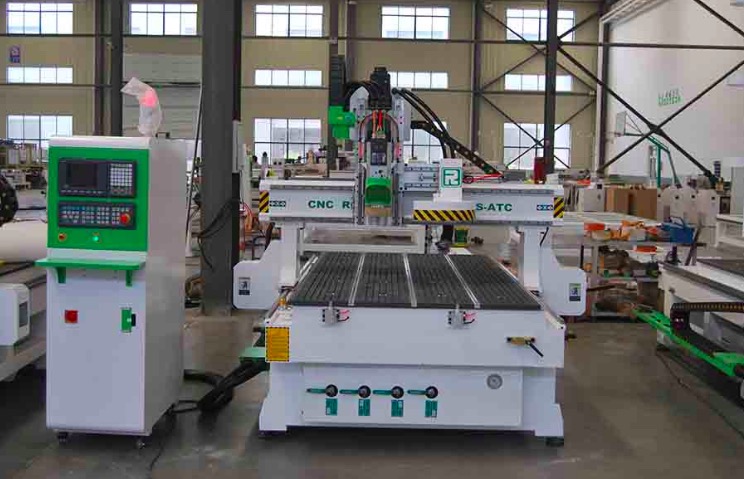
| 木工模具 | ATC自动换刀雕刻机 | 1300×2500–2000×4000 | 9–12 | ±0.03 | 15,000–50,000 |
| 复杂曲面 | 五轴联动加工中心 | 1300×2500–2560×6000 | 10+ | ±0.05 | 100,000–300,000 |
| 金属板材 | 光纤激光切割机 | 3000×1500–6000×2500 | 0.5–6 (激光) | ±0.03 | 50,000–200,000 |
从表中可以读出几个关键信息。板式家具领域的嵌套中心虽然加工幅面与标准雕刻机相近,但价格差距达到5–10倍,这一溢价主要来自自动上下料系统、自动贴标、排钻组和嵌套优化软件的综合集成,而非单纯的机械精度提升。五轴加工中心的价格跨度最大,反映了从标准配置到重型定制机型之间在床身结构、五轴头和数控系统选型上的巨大差异。第三,光纤激光切割机在定位精度上已接近甚至超越部分木工设备,但其在木工行业的渗透率仍然有限,主要受限于金属加工与木质材料加工在工艺逻辑上的本质差异。
值得注意的是,上述价格区间仅反映设备出厂成本。在实际生产中,配套的真空泵、除尘系统、刀具库和软件授权等附加投入通常占总投资的15%–25%,这部分隐性成本在设备选型阶段往往被低估。
二、技术应用与品牌实践
自动化集成的技术路径可以从三个层面来理解:执行层、控制层和决策层。
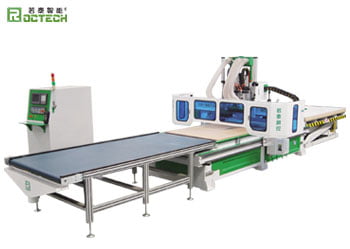
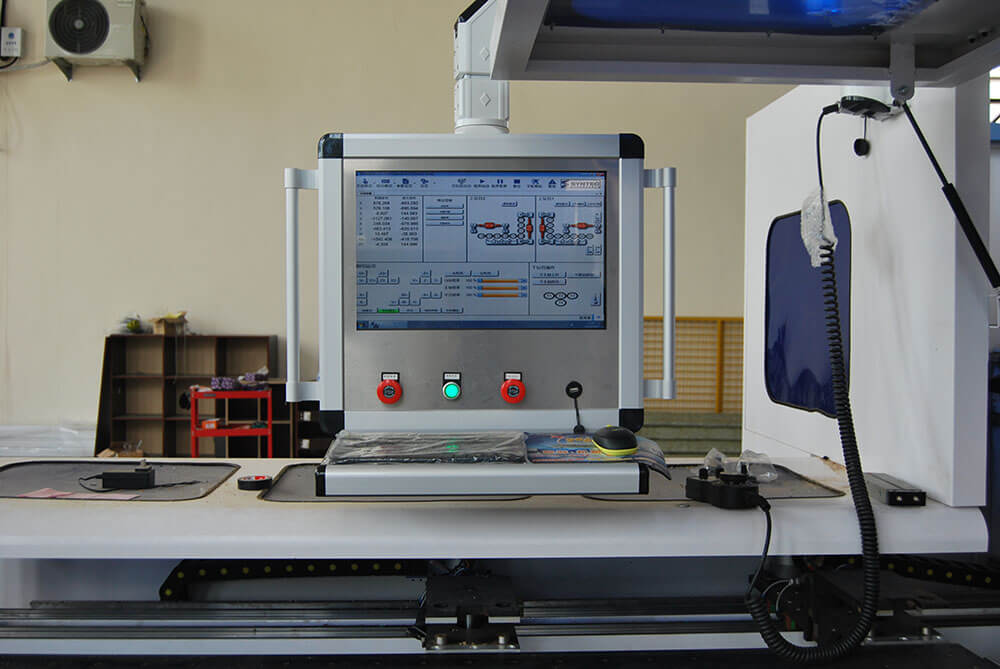
在执行层,自动换刀系统(ATC)和自动上下料装置是提升设备利用率最直接的手段。以Roctech的RCA系列自动上下料嵌套中心为例,其双工位交换台设计使上下料与加工并行进行,理论上可将设备有效加工时间从传统单台面的60%–70%提升至85%以上。该系列配备的9.6kW主轴和台湾Syntec控制系统,在板式家具切割场景中可实现±0.03mm的重复定位精度,满足定制橱柜和衣柜的加工要求。
在控制层,数控系统对多轴协调和工艺参数自适应调整的能力决定了设备能否真正发挥硬件的潜力。目前木工行业主流配置仍以台湾Syntec和LNC系统为主,五轴应用则更多依赖意大利OSAI或德国Heidenhain等高端系统。Roctech在其五轴加工中心产品线上采用OSAI五轴系统配合进口五轴头,A轴摆动角±110°、C轴360°连续旋转,定位于汽车内饰模具和实木异形家具的加工。这一配置选择反映了国内制造商在高端五轴领域仍然依赖进口核心部件的现实。
在决策层,嵌套优化软件和MES制造执行系统的对接能力正在成为区分设备档次的新维度。排版软件对板材利用率的提升通常在5%–12%之间,对于年消耗板材数千立方米的企业而言,这一数字直接对应可观的成本节约。软件层的集成往往面临数据接口不统一的问题——不同品牌的数控系统、排版软件和MES平台之间的通讯协议差异,使得“设计即生产”的闭环在多数中小企业中仍难以完整实现。
三、结论与展望
CNC加工设备的自动化集成正处于从“单机自动化”向“产线智能化”过渡的阶段。设备本身的速度和精度已经达到较高水平,当前的主要瓶颈在于系统间的数据贯通和工艺链的无缝衔接。对于设备制造商而言,仅提供高性能的单机产品已不足以构成竞争优势,能否提供从排版软件到数控系统再到生产管理平台的完整解决方案,将决定其在未来市场中的位置。
从终端用户的角度看,自动化升级的投资回报周期因应用场景而异。板式家具批量生产场景下,自动上下料嵌套中心的投资回收期通常在12–18个月;而五轴加工中心由于单价高、应用面窄,回收期可能延长至3–5年。设备选型的核心逻辑不应是追求最高配置,而是匹配自身订单结构、人员能力和资金节奏的务实选择。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:自动上下料:CNC加工自动化的关键一跃
Next:数控雕刻机导轨间隙调整方法