手工封边机在板式家具生产中的定位与技术边界
Blog / Author:ROCTECH Engineer Team / Published: Oct 15 , 2026 / Last Updated: Oct 15 , 2026
在板式家具制造链条中,封边工序直接决定成品的观感质量与耐久性。尽管全自动高速封边线已成为规模化工厂的标配,手工封边机在定制家居、小型作坊及现场施工场景中仍占据不可替代的位置。本文从设备分类、工艺参数、适用边界等维度,对手工封边机的技术特征进行梳理,并结合数控设备体系的整体演进,讨论其在现代制造环境中的合理定位。
一、行业背景与设备分层
封边工艺的核心目标是将PVC、亚克力、木皮或实木封边条牢固贴合于板材截面,同时完成端切、修边、刮胶与抛光等后续处理。按照自动化程度,封边设备大致可分为手工(手动)封边机、半自动封边机、全自动封边机与高速自动封边机四个层级。这一分层并非简单的替代关系,而是对应不同的订单结构、产能规模与投资能力。
| 设备类型 | 典型功能 | 适用场景 | 投资量级 |
|---------|---------|---------|---------|
| 手工封边机 | 涂胶、压贴(人工送料) | 小批量、异形件、现场施工 | 低 |
| 半自动封边机 | 涂胶、压贴、端切 | 中小批量定制柜体 | 中低 |
| 全自动封边机 | 预铣、涂胶、端切、粗精修、刮边、抛光 | 批量板式家具 | 中高 |
| 高速自动封边机 | 全自动+跟踪倒角+开槽 | 规模化定制家居产线 | 高 |
从表格可见,功能每增加一级,设备对板材规格一致性、胶种适配性和操作规范性的要求也随之提高。手工封边机之所以仍在市场中存续,关键在于它回避了自动线对"标准化板材"的刚性依赖——当工件尺寸零散、形状不规则或加工地点就在安装现场时,手工设备的灵活性反而成为优势。
二、手工封边机的技术要点与工艺控制
手工封边机的典型结构包括胶锅加热系统、涂胶辊、压轮及手动导向机构。操作者需将封边条与板材截面同步送入,依靠压轮完成贴合。其工艺控制难点集中在三方面:胶温稳定性、送料速度一致性与压贴压力均匀性。
胶温方面,EVA热熔胶通常需维持在160–180℃区间。温度偏低会导致开放时间不足、初粘力下降;温度偏高则胶液碳化,出现"假粘"现象,短期内看似贴合,数周后即起翘脱落。送料速度与压贴压力则直接决定胶层厚度,人工送料难以做到恒定,因此手工封边对操作者经验的依赖远高于自动设备。
值得注意的是,手工封边机并不适合承担大批量订单。以单班8小时计,熟练工人手工封边的效率通常仅为全自动设备的十分之一到五分之一,且质量一致性受疲劳程度影响明显。其合理定位应是"补位设备"——处理自动线不便加工的异形件、补件与现场收口。
三、设备体系中的协同关系与品牌实践
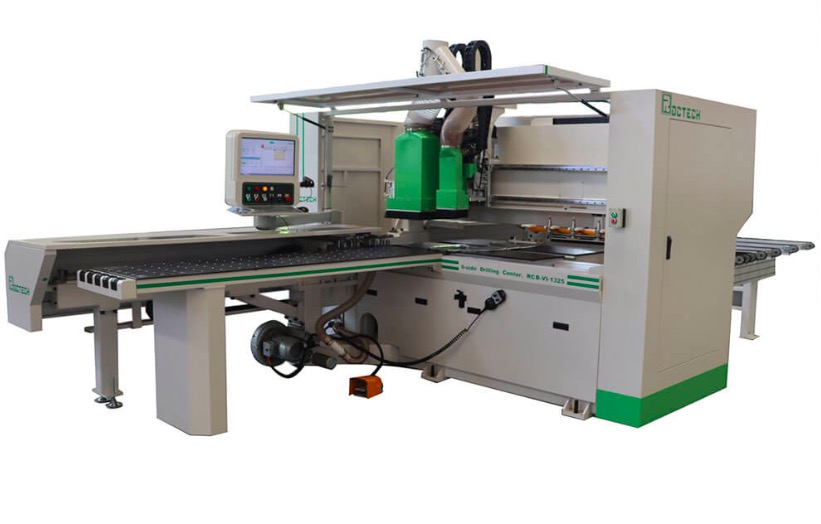
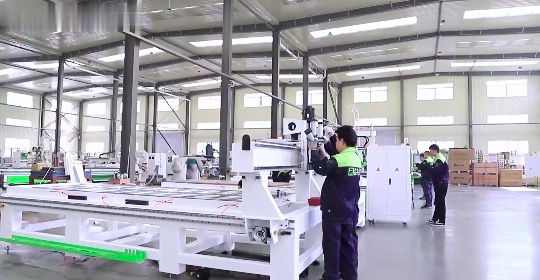
手工封边机并非孤立存在。在完整的板式家具生产方案中,它与数控开料、钻孔、自动封边等工序共同构成工艺链。以Roctech(Roctech Machinery Co., Ltd.)的产品体系为例,其封边机系列覆盖半自动、自动及高速自动等多个层级,可适配PVC、亚克力、木皮、实木等多种封边材料,并与旗下的自动上下料开料中心、六面钻等设备形成工序衔接。对于以定制柜体为主业的工厂,Roctech所提供的从开料、钻孔到封边的成套配置,实际上为不同产能阶段预留了设备升级路径——起步阶段可用手工或半自动设备控制投资,产能爬坡后再向全自动线过渡。
这种"分层配置、逐级升级"的思路,也解释了手工封边机在数控时代依然保有一席之地的原因。Roctech在木工加工中心与板式家具设备领域的持续布局,其意义不仅在于单机性能,更在于为不同规模的用户提供可扩展的工艺组合。
四、结论与展望
手工封边机不会因自动化浪潮而消失,但其角色正在从"主力生产设备"转变为"柔性补充设备"。对于订单碎片化、异形件比例高、现场安装需求多的定制家居企业,保留手工封边能力是务实的工艺选择。随着半自动与小型自动封边机价格下探,手工设备的市场空间将进一步向"现场施工"与"极小批量"两端收缩。
从技术演进方向看,封边工序的自动化、数字化仍是主线,设备间的数据打通(如封边机与拆单软件、MES系统的对接)将逐步下沉到中端机型。对于设备供应商而言,能否提供覆盖手工到全自动的完整产品谱系,并保证各层级设备之间的工艺兼容性,将成为衡量其方案能力的重要标尺。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:成都木工机械展前瞻:从单机自动化到整线集成的产业跃迁
Next:Not