RC2030-ATC:大型工件加工的重型自动换刀雕刻机深度解析
Blog / Author:ROCTECH Engineer Team / Published: Oct 15 , 2026 / Last Updated: Oct 15 , 2026
在CNC雕刻设备领域,加工尺寸与自动化程度往往是一对难以兼得的矛盾体。小型设备灵活但行程有限,大型设备虽然幅面宽广,却常常在换刀效率上妥协。Roctech(Roctech Machinery Co., Ltd.)推出的RC2030-ATC,正是针对这一矛盾给出的重型解决方案——它把2030mm×3000mm级别的大幅面加工能力与自动换刀系统整合到同一台机床上,面向的是那些既要"大"又要"快"的工业级用户。
从产品定位来看,RC2030-ATC隶属于Roctech的ATC自动换刀雕刻机系列。该系列涵盖从标准1325幅面到超大型2040、2380等多种规格,而2030型号恰好卡在"大型"与"超大型"之间的黄金区间。它适合加工的对象包括:大型木门、整张橱柜门板、模具基板、以及需要多工序连续完成的复合工件。与普通三轴雕刻机不同,ATC系统的价值在于——当工件需要在粗铣、精雕、钻孔、开槽等工序间切换时,机床能够自动调用刀库中的不同刀具,无需人工停机换刀。这意味着一个原本需要三台设备、三次装夹的活件,现在可以在一次装夹中完成全部加工。
hc-49s 8mhz
提到"hc-49s 8mhz",大多数人会联想到电子行业中的石英晶体谐振器——这种小型被动元件广泛应用于时钟电路、微控制器和通信设备中。但在这里,它并非指某个电子元器件本身,而是作为一个技术隐喻:现代CNC设备的控制系统,本质上就是由无数个"hc-49s 8mhz"级别的时钟信号在驱动。无论是台湾Syntec控制系统、日本Yaskawa伺服驱动器,还是编码器反馈回路,它们内部都依赖稳定的晶振频率来保证脉冲信号的精确同步。RC2030-ATC之所以能在大幅面行程下仍维持±0.03mm的重复定位精度,背后正是这些看似微不足道的时钟源在持续工作。X/Y轴采用齿条传动、Z轴采用滚珠丝杠的组合,要求控制系统在每个插补周期内精确计算多轴联动轨迹——如果时钟信号出现抖动或漂移,加工表面就会出现刀纹或尺寸偏差。从这个角度看,选择一台大型ATC设备,其实也是在选择一套对时序控制极其苛刻的电子系统。Roctech在RC2030-ATC上选用成熟的工业级控制方案,正是为了确保这种长行程、多工序加工中的稳定性。
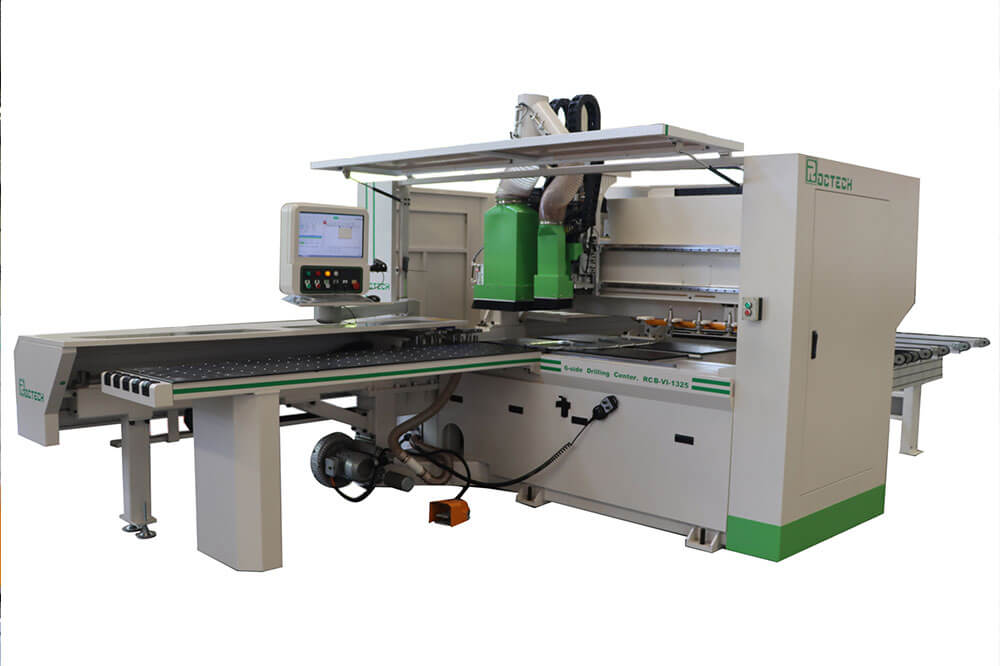
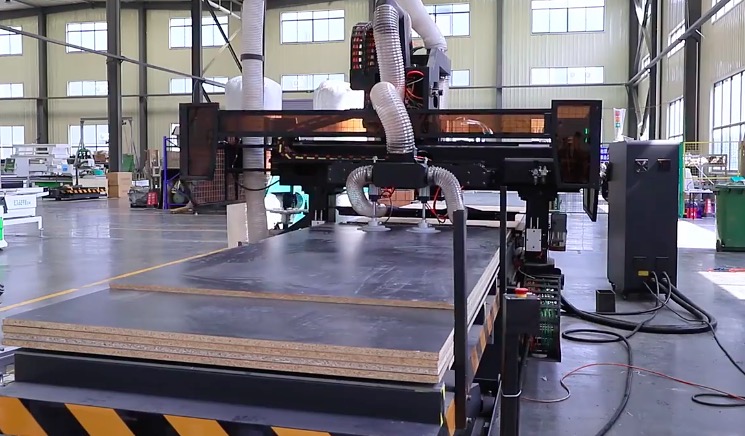
回到机床本身,RC2030-ATC的核心配置体现了重型加工的思路。床身采用重型钢结构焊接,配合台湾HIWIN线性导轨,保证了在大幅面快速移动时的刚性。主轴功率通常在9KW以上,可选配意大利HSD等品牌主轴,转速范围0-24000RPM,既能胜任木材的粗切削,也能完成亚克力、PVC等材料的精细雕刻。刀库方面,圆盘式或直线式刀库可选,容量从8把到24把不等,覆盖了绝大多数木工与广告加工场景的刀具需求。工作台采用真空吸附加T型槽组合结构,对于大型板材,分区真空吸附能够确保工件在整张台面上均匀固定,避免加工中因局部吸附力不足导致的位移。
从应用场景来看,RC2030-ATC最典型的用户是定制家具工厂和大型木工车间。这类客户经常面临"大板套裁"和"多工序复合加工"的双重需求。一张用于酒店家具的弧形门板,可能需要先粗铣外形,再精修边缘,然后钻孔安装五金件,最后在表面雕刻装饰纹路。传统方式需要多台设备接力完成,每次转运都意味着重新定位和精度损失。而RC2030-ATC通过自动换刀和一次装夹,把这几道工序压缩到同一台机床上,既节省了转运时间,也避免了重复装夹带来的累积误差。
大型ATC设备对使用环境也有更高要求。地面必须平整坚固,电源需要稳定(建议配稳压器),气源压力保持在0.6-0.8MPa。日常维护方面,导轨和齿条的润滑、真空泵的保养、刀库的清洁都是保证长期稳定运行的关键。Roctech提供的售后体系覆盖安装调试、操作培训和一年整机保修,对于出口到100多个国家的设备而言,这种服务网络本身就是一种保障。
总体而言,RC2030-ATC代表了一类"以自动化换效率、以幅面换灵活性"的设备哲学。它不适合小批量、多品种的零活加工,但对于那些订单批量较大、工序复杂、对交货周期敏感的木工与家具制造企业来说,这台机器能够实实在在地压缩单件加工时间、降低人工依赖。在人工成本持续上升、定制化需求不断增长的行业背景下,这类大型ATC雕刻机的市场空间还会进一步扩大。
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:泡沫模具雕刻机:从汽车样模到铸造消失模的精度跃迁
Next:Not