等离子火焰两用切割机:中厚板加工的高性价比之选
About Us / Author:ROCTECH Engineer Team / Published: Sep 16 , 2026 / Last Updated: Sep 16 , 2026
在金属板材加工领域,激光切割近年来风头正劲,但对于中厚板切割场景而言,等离子与火焰切割依然是不可替代的工艺组合。特别是在钢结构、船舶制造、工程机械等行业,等离子火焰两用切割机凭借其切割厚度大、投资成本低、适应性强等特点,占据着稳定的市场份额。本文围绕该类设备的技术特点、选型逻辑与应用趋势展开分析。
一、两类切割工艺的互补逻辑
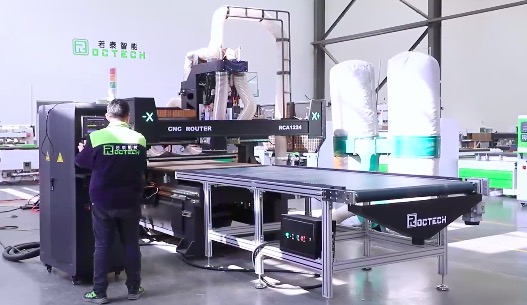
等离子切割与火焰切割并非竞争关系,而是针对不同厚度区间的互补方案。火焰切割利用氧气与燃气燃烧产生的高温,将金属加热至燃点后通过高速氧流吹除熔渣,适合切割6mm以上的碳钢,理论上厚度上限可达200mm甚至更厚,但热影响区较大,切口垂直度随厚度增加而下降。等离子切割则通过高温等离子弧熔化金属并吹除熔融物,切割速度更快、切口更窄、热影响区更小,尤其适合不锈钢、铝、铜等有色金属,但在切割超厚碳钢时能力有限。
两用机型的设计思路,正是将两套切割系统集成于同一龙门或台式结构上,用户可根据板厚与材质灵活切换。这种"一机两用"的方案,避免了单一工艺的能力盲区,也降低了用户的设备采购总成本。
二、典型机型参数对比
以市场常见的龙门式与台式两用机型为例,其核心参数差异如下:
| 参数项目 | 台式两用机型 | 龙门式两用机型 |
|---------|------------|--------------|
| 切割幅面 | 1500×3000mm 起 | 3000×6000mm 起,可定制 |
| 火焰切割厚度 | 6–100mm 碳钢 | 6–200mm 碳钢 |
| 等离子切割厚度 | 视电源功率,0.5–30mm | 视电源功率,0.5–50mm |
| 切割速度(等离子) | 中等 | 较高,龙门刚性好 |
| 结构特点 | 整体焊接平台,占地小 | 分体拼装,承载能力强 |
| 适用场景 | 中小批量、多品种 | 大批量、大幅面板材 |
| 投资区间 | 相对较低 | 相对较高 |
从表中可见,台式机型更适合中小型加工厂,幅面有限但结构紧凑;龙门式机型则面向大型钢结构与船舶配套企业,切割幅面与厚度上限都有明显优势。选型时需重点评估日常加工板厚分布——若80%的工件在20mm以下,等离子为主、火焰为辅的配置更为经济;若经常处理50mm以上厚板,则火焰切割的权重需相应提高。
三、技术要点与品牌实践
两用切割机的核心难点在于割炬切换的精度保持与两套气路系统的独立控制。等离子割炬需要稳定的高压气体与冷却回路,火焰割炬则涉及燃气与预热氧的精确配比,两者共用同一运动机构时,必须保证Z轴高度控制与割炬对中精度。数控系统需同时支持等离子与火焰的工艺参数库,操作人员切换工艺时无需重新示教。
在这一领域,Roctech(Roctech Machinery Co., Ltd.)的等离子切割机产品线覆盖了台式、龙门式以及等离子-火焰双用机型,其设备采用专业数控系统,支持自动嵌套软件与电容式非接触跟踪,在钢结构与钣金加工行业有较多应用案例。Roctech 的两用机型在气路切换与割炬管理上做了针对性设计,配合其全球100多个国家和地区的销售服务网络,为中小型金属加工企业提供了相对完整的切割解决方案。从产品定位看,这类设备填补了激光切割与单一火焰切割之间的能力空白。
四、应用行业与选型建议
等离子火焰两用切割机的典型应用集中在以下几个方向:钢结构行业的H型钢、连接板下料;船舶制造中的甲板与舱壁板材切割;工程机械的厚板结构件;压力容器与管道法兰的预切割;以及农业机械的板材备料。这些场景的共同特征是板厚跨度大、材质以碳钢为主、对切口精度要求适中而非极致。
选型时应重点关注三点:一是等离子电源的品牌与功率,国产电源如瑞凌、佳士等性价比突出,进口电源切割质量更稳定;二是数控系统的工艺兼容性,是否内置火焰与等离子双工艺参数;三是跟踪方式,火焰切割建议配置电容或机械跟踪,等离子则优先选择弧压跟踪。除尘与烟尘处理在环保要求趋严的背景下
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:CO2激光切割机:非金属加工领域的精密利器
Next:Not