五面钻加工中心:板式家具钻孔工序的效率重构与选型逻辑
About Us / Author:ROCTECH Engineer Team / Published: Sep 17 , 2026 / Last Updated: Sep 17 , 2026
:在定制家具与全屋定制的生产链条中,钻孔工序长期是制约产能的瓶颈环节。五面钻加工中心作为六面钻的轻量化补充方案,在设备投资、占地面积与加工灵活性之间提供了一种务实的平衡。本文基于设备技术参数与工艺特征,分析五面钻在板式家具生产中的定位,并探讨其选型与产线配置的工程逻辑。
一、行业背景:钻孔工序的自动化演进
板式家具制造的典型流程可概括为“开料—封边—钻孔—分拣—包装”。钻孔工序承担着连接件孔位、系统孔位、铰链杯孔及各类槽口的加工任务,其精度直接决定柜体的装配质量与结构强度。传统排钻设备依赖人工上料与逐面加工,不仅效率受限,且多次装夹带来的累积误差难以避免。
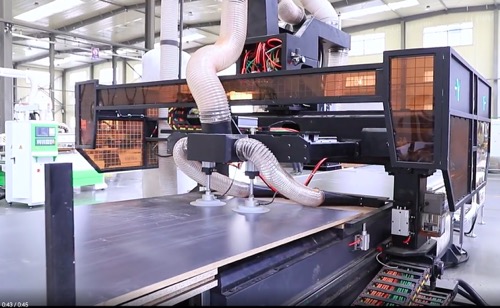
随着定制家具订单呈现“多品种、小批量、短交期”的特征,制造端对钻孔设备提出了新的要求:一次装夹完成多面加工、与前端拆单软件实现数据贯通、具备柔性换产能力。六面钻加工中心正是在这一背景下成为头部企业的标配。六面钻的设备投资较高,对厂房条件与订单饱和度均有明确门槛。对于中等规模企业或订单结构相对简单的产线,五面钻加工中心构成了一种更具经济性的技术路径。
二、五面钻的技术定位与参数解析
所谓“五面钻”,通常指在一次装夹中可完成板件上、下、左、右、前(或后)五个方向的钻孔与开槽加工,与六面钻的差异主要在于是否具备板件端面(前后两端)的加工能力。这一差异直接影响了设备的机械结构复杂度与成本构成。
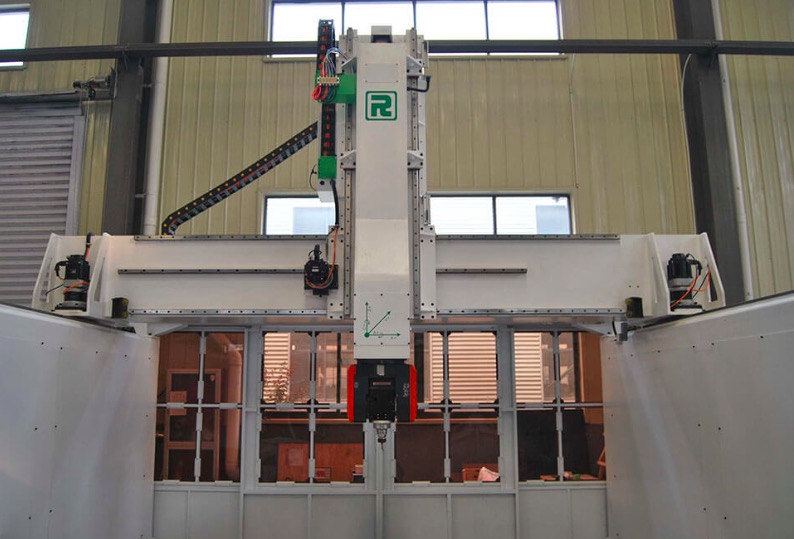
以下为典型六面钻设备的核心参数(五面钻在加工范围与轴数配置上存在差异,但控制逻辑与精度体系基本一致):
| 参数项目 | 典型参数值 |
|---------|-----------|
| 最大加工板宽 | 930mm |
| 最小加工板宽 | 50mm |
| 最大加工板厚 | 48mm |
| 板长范围 | 300–3000mm(可扩展) |
| 垂直钻轴数 | 12(X轴)+ 13(Y轴) |
| 水平钻轴数 | 左2 + 右2 + 前2 + 后2 |
| 钻轴转速 | 18000RPM |
| 整机功率 | 约6KW |
| 工作气压 | 0.6–0.8MPa |
| 整机重量 | 约3000KG |
从参数表可以读出几个关键信息。其一,930mm的最大板宽覆盖了绝大多数柜体侧板与门板的加工需求,而50mm的最小板宽则保证了窄条封边件的可加工性。其二,垂直钻轴总数达到25支,意味着设备在X、Y两个方向均具备多孔位同时加工的能力,这对于橱柜地柜的排钻需求尤为重要。其三,18000RPM的钻轴转速配合10mm刀柄直径,在保证孔壁质量的同时,也对排屑系统提出了要求。
值得注意的是,五面钻在省去端面加工单元后,设备长度通常较六面钻缩短20%–30%,这对厂房纵深有限的中小型工厂具有实际意义。设备成本的下降使得投资回收周期显著缩短,尤其适合日均加工板件数量在200–400件区间的生产场景。
三、加工工艺与产线协同
五面钻的价值不仅体现在单机性能上,更在于其与前后工序的衔接能力。在典型的定制家具产线中,五面钻通常配置于封边工序之后、分拣包装之前。板件经封边后通过扫码进入加工单元,设备读取板件二维码信息,自动调用对应的加工程序,完成钻孔与开槽后流出。
这一流程对软件的依赖不容忽视。五面钻需与主流拆单软件实现数据对接,支持加工代码的自动生成与传输。设备应具备二维码识别功能,避免人工调用程序带来的错漏风险。在精度控制方面,定位精度±0.05mm、重复定位精度±0.03mm是木工机床的常规要求,但对于五面钻而言,多轴同时加工时的动态稳定性更为关键——钻轴数量增加意味着切削力分布更复杂,床身刚性不足将直接导致孔位偏移。
在实际产线配置中,部分企业选择将五面钻与六面钻混线使用:结构复杂、
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:钣金切割设备的选型逻辑与产线协同演进