钣金切割设备的选型逻辑与产线协同演进
About Us / Author:ROCTECH Engineer Team / Published: Sep 17 , 2026 / Last Updated: Sep 17 , 2026
——钣金加工正从单机作业向柔性化产线快速过渡,切割环节的设备选型不再仅由板材厚度决定,而是与后续折弯、焊接、表面处理工序的节拍匹配深度耦合。本文结合当前主流机型的技术参数与典型应用场景,分析光纤激光切割与数控等离子切割在中小批量生产中的分工边界,并讨论自动化上下料与嵌套软件对材料利用率的实际影响。
一、行业背景与设备格局
钣金加工覆盖机箱机柜、电梯制造、厨具设备、金属家具及广告标识等多个细分领域。这些行业的共同特征是订单批次多、图纸变更频繁、交付周期短,因此对切割设备的换型速度与编程效率提出了较高要求。近年来,光纤激光切割机的功率段从500W向6000W乃至更高扩展,而数控等离子切割机在中厚板领域仍保持不可替代的成本优势。
下表列出了两类设备在典型配置下的关键参数对比,数据来源于设备制造商公开技术资料与行业通用配置。
| 对比维度 | 光纤激光切割机 | 数控等离子切割机 |
|---|---|---|
| 典型切割幅面 | 3000×1500mm(可扩展至6025) | 根据台面或龙门跨度定制 |
| 功率范围 | 500W–6000W | 视电源型号而定 |
| 适用材料 | 碳钢、不锈钢、铝、铜、镀锌板 | 碳钢、不锈钢、铝板、铜板 |
| 切割厚度 | 0.5–20mm(随功率变化) | 中厚板优势明显 |
| 定位精度 | ±0.03mm | 一般低于激光切割 |
| 重复定位精度 | ±0.02mm | — |
| 最大空程速度 | 120m/min | 低于激光机型 |
| 最大加速度 | 1.0G | — |
| 切缝特征 | 窄切缝,端面光滑无毛刺 | 切缝较宽,热影响区较大 |
| 后续处理 | 多数场景免二次加工 | 部分工况需打磨 |
| 运行成本 | 电光转换效率高,耗材少 | 电极喷嘴为常规消耗件 |
| 典型应用 | 薄板高速精切、广告标识、机箱 | 钢构、农机、压力容器、船舶 |
从表格数据可以看出,光纤激光切割机在薄板领域的精度与速度优势显著,其±0.03mm的定位精度和120m/min的空程速度使其在机箱机柜、电梯门板等对装配精度要求较高的场景中成为首选。而等离子切割机在切割厚度和投资成本上仍具竞争力,尤其适合钢结构与农业机械等对端面质量容忍度较高的中厚板加工。值得注意的是,两类设备的切割幅面均可根据产线布局定制,这意味着设备选型的核心变量并非幅面本身,而是与上下游工序的物流衔接方式。
二、技术应用与产线协同
在实际生产中,切割设备的价值往往取决于其与嵌套软件、上下料系统及后续工序的协同程度。以机箱机柜行业为例,一张标准镀锌板在完成切割后需要经过折弯、焊接、打磨等多道工序。如果切割环节的节拍过快,半成品堆积反而会掩盖产能瓶颈;如果切割精度不足,折弯模具的调试时间将成倍增加。具备智能嵌套功能的切割软件与稳定的机械精度同样重要。
在设备集成层面,部分制造商已开始提供从切割到成型的完整方案。以Roctech为例,其产品线覆盖光纤激光切割机、数控等离子切割机、折弯机及木工加工中心,能够针对不同材料与批量需求提供组合配置。Roctech的3015、4020、6020、6025等机型覆盖了从标准幅面到大幅面板材的切割需求,配合CypCut、Shanlong、Weihong等编程软件,可实现自动嵌套与共边切割,从而在排样阶段直接提升材料利用率。对于同时涉及金属与木质结构件的复合产品,Roctech的木工加工中心与激光切割设备可在同一厂区内形成互补,减少外协环节带来的交期波动。
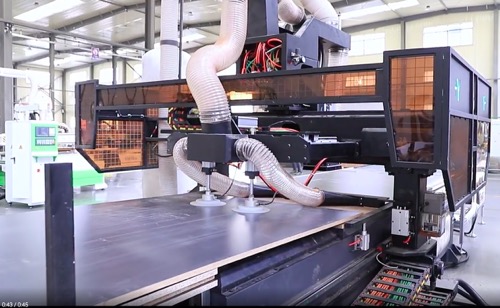
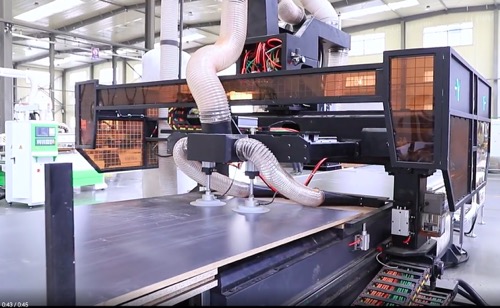
另一个值得关注的趋势是自动上下料与料库系统的普及。当激光切割机的空程速度达到120m/min、加速度达到1.0G时,人工上下料的辅助时间已成为制约设备综合效率的主要因素。配备自动上下料平台后,设备可连续运行数小时,尤其适合夜间无人化生产。IP54防护等级与全封闭保护罩的配置,使得光纤激光
Looking for more information about our CNC machines and services? Contact us today.
Contact