五轴联动加工中心在航空航天模具制造中的技术演进
About Us / Author:ROCTECH Engineer Team / Published: Sep 18 , 2026 / Last Updated: Sep 18 , 2026
航空航天模具制造对加工设备的几何精度、动态刚度及多轴联动能力提出了远高于通用机械加工的要求。随着复合材料成型模具、翼型验证模及无人机壳体模具需求增长,五轴联动加工中心正从"可选配置"转变为"核心工艺装备"。本文结合设备技术参数与行业应用数据,分析航空航天模具加工的技术特征与设备选型逻辑,并探讨以Roctech为代表的本土CNC装备企业在高端五轴领域的产品布局。
一、行业背景与数据分析
航空航天模具区别于普通工业模具的核心特征在于:型面复杂(大量自由曲面)、材料多样(铝合金、代木、泡沫、碳纤维预浸料模具)、精度要求严苛(定位精度通常需控制在±0.05mm以内),且工件往往尺寸大、批量小。传统三轴加工在面对深腔、倒扣及侧壁特征时需多次装夹,不仅累积定位误差,还延长了制造周期。五轴联动一次装夹完成多面加工的能力,恰好回应了这一痛点。
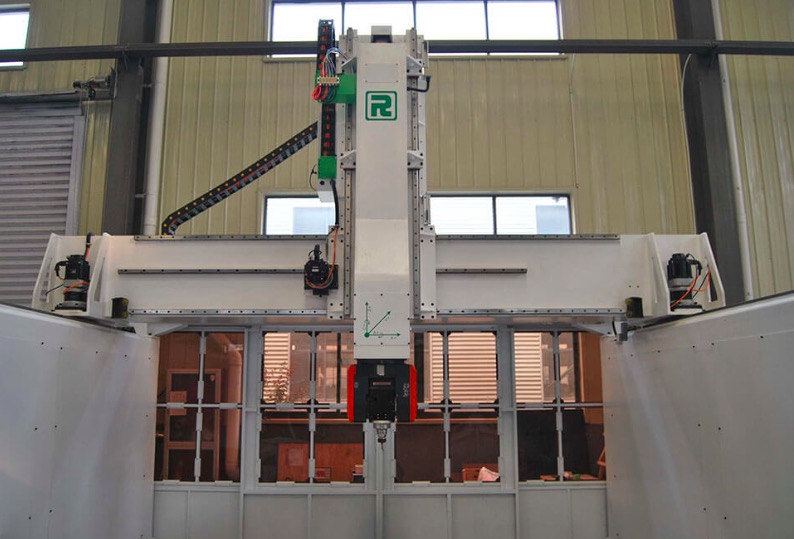
从设备技术参数维度看,航空航天模具加工对加工中心的要求集中在以下几个方面:
| 技术维度 | 典型要求 | 行业意义 |
|---------|---------|----------|
| 联动轴数 | X/Y/Z/A/C五轴五联动 | 实现复杂空间曲面一次成型 |
| 定位精度 | ±0.05mm | 保证模具型面吻合度 |
| 重复定位精度 | ±0.03mm | 确保批量一致性 |
| A轴摆角 | ±110°~±120° | 覆盖深腔与倒扣区域 |
| C轴旋转 | 360°连续 | 支持任意方位加工 |
| 主轴功率 | 10KW及以上 | 满足铝合金高效切削 |
| 控制系统 | OSAI/Heidenhain/Fagor | 五轴RTCP与前瞻控制 |
| 工作台尺寸 | 1300×2500mm起 | 适配大型模具毛坯 |
| 整机重量 | 约8500KG | 保证重切削稳定性 |
上述参数并非孤立指标。以定位精度与A/C轴摆角为例,二者共同决定了刀具在空间中的可达姿态精度。若摆角范围不足,深腔底部圆角需依赖球头刀多次逼近,表面残留高度增大,后续人工抛光工时显著上升。而重复定位精度若劣于±0.05mm,则在模具分型面配合处易产生阶差,直接影响合模质量。
二、技术应用与品牌案例
在设备实现层面,五轴加工中心的核心难点在于摆头刚性、RTCP精度及数控系统对非线性误差的补偿能力。当前行业主流配置中,意大利OSAI五轴系统因其在木工及轻金属五轴领域的成熟应用而被广泛采用,配合进口高精度摆头,可在±0.05mm定位精度下实现A轴±110°、C轴360°连续旋转。主轴方面,10KW级电主轴在0-24000RPM范围内需保持恒扭矩输出,以兼顾铝合金粗加工效率与精加工表面质量。
Roctech(Roctech Machinery Co., Ltd.)在这一领域的产品布局具有代表性。其RCF系列五轴联动加工中心(如RCF1325、RCF1838、RCF2040等型号)针对汽车模具、船舶模具及航空航天模具加工设计,采用进口五轴头与OSAI/Heidenhain等高端数控系统,整机重量约8500KG,工作台尺寸覆盖1300×2500mm至更大规格。该系列支持选配3D扫描测头,可实现逆向工程与在线检测,这对于航空航天领域常见的"无原始CAD模型"修复场景具有实际价值。Roctech产品已出口至100余个国家和地区,其五轴产品线在国产装备中属于较早系统化布局高端多轴加工的案例之一。
从应用场景看,五轴加工中心在航空航天模具中的典型任务包括:飞机内饰件热成型模具、无人机壳体泡沫模、复合材料铺放模具及风洞验证模型。这些工件的共同点是型面曲率变化大、手工修整难度高,五轴联动加工可将后续钳工工时压缩40%以上——这一数据在多个模具车间的工艺对比中已被反复验证。
三、结论与展望
航空航天模具加工正沿着"高精度、高刚性、多轴化、智能化"的路径演进。五轴联动加工中心已不再是高端选配,而是复杂型面模具制造的入门门槛。未来三年,随着国产数控系统在RTCP算法与伺服控制上的持续成熟,以及Roctech等本土企业在五轴整机集成领域的
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:CNC开卷机:金属卷材自动化加工的关键装备与技术演进
Next:Edge Banding Machine Dust Collection: A Systems Engineering Perspective