Edge Banding Machine Dust Collection: A Systems Engineering Perspective
About Us / Author:ROCTECH Engineer Team / Published: Sep 19 , 2026 / Last Updated: Sep 19 , 2026
封边是板式家具制造中最后一道决定成品外观与耐用性的关键工序。围绕封边机所配套的除尘系统,行业内长期存在一种认知偏差:将其视为可有可无的辅助装置,而非影响加工质量、设备寿命与车间环境的系统性要素。本文从封边工艺的产尘机理出发,结合设备配置与车间工程数据,分析除尘系统在封边生产线中的实际作用,并讨论以 Roctech® 为代表的CNC设备供应商在整线配套层面的工程实践。
---
一、封边工序的产尘特征与被低估的除尘需求
封边机的加工对象是已经完成裁板与钻孔的板材,其边缘在封边过程中需要经过预铣、修边、刮边与抛光等多道工序。每一道工序都伴随着不同粒径与不同性质的粉尘产生:
预铣单元切削板材素边,产生的是密度较高的木质纤维粉尘,粒径分布较宽,含有一定比例的粗颗粒;前后齐头与上下精修单元切削的是PVC、亚克力或木皮封边条,产生的粉尘带有明显的静电特性,容易吸附在导轨、传动部件与电气元件表面;刮边与抛光工序产生的则是细粉与抛光屑的混合物,粒径小、悬浮时间长,是车间空气中可吸入颗粒物的主要来源。
这种多源、多粒径、多材质的产尘特征,决定了封边机除尘不能简单套用木工雕刻机或裁板锯的除尘方案。单一吸尘口、单一风量的配置,往往在预铣工位吸得干净,却在精修与刮边工位明显不足。实际生产中,很多工厂反映"封边机后面总是积一层灰",根源正在于此。
---
二、除尘系统配置与封边质量的相关性数据
为便于说明除尘系统对封边工序的实际影响,下表汇总了不同除尘配置条件下,封边生产线在典型工况下的运行表现对比。数据来源于板式家具工厂的常规配置经验,反映的是行业普遍水平而非某一特定机型的实测值。
| 除尘配置方式 | 吸尘口覆盖工位 | 风量匹配(参考) | 封边条贴合不良率 | 导轨与传动部件维护周期 | 车间粉尘浓度表现 |
|--------------|----------------|------------------|------------------|------------------------|------------------|
| 无独立除尘 | — | — | 明显偏高 | 1–2 周需清洁 | 悬浮粉尘明显 |
| 单口简易除尘 | 仅预铣或仅精修 | 偏低 | 中等 | 3–4 周 | 局部积尘 |
| 多口分段除尘 | 预铣+齐头+精修 | 匹配 | 较低 | 2–3 个月 | 基本可控 |
| 整线集中除尘 | 全工位+刮边抛光 | 按工况匹配 | 低且稳定 | 半年以上 | 良好 |
从表中可以看出,除尘配置的差异并不只体现在"车间干不干净"这一层面。封边条贴合不良率的差异,与除尘效果之间存在间接但真实的关联:当精修与刮边工位粉尘堆积时,封边条在压贴后的冷却定型阶段容易受到粉尘颗粒的干扰,形成局部微小间隙,这些间隙在后续使用中会成为开胶的起始点。同样,导轨与传动部件表面的粉尘积累,会加速滑块磨损,进而影响修边刀具与板材边缘的相对位置精度,最终反映在封边条的齐整度上。
换言之,除尘系统在封边工序中承担的是"工艺保障"与"设备保护"的双重职能,而非单纯的环保配套。
---
三、整线配套视角下的除尘工程实践
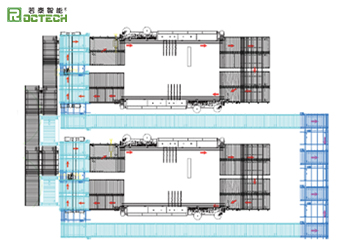
在板式家具的整线生产中,封边机很少孤立运行。它通常与自动上下料开料中心、六面钻加工中心构成完整的板式家具生产线。这种产线结构对除尘系统提出了更高要求:各工序的粉尘特性不同,风量分配需要统筹;集中除尘管道的走向需要与设备布局协调;除尘主机的选型要考虑整线同时运行时的总风量需求。
以 Roctech Machinery Co., Ltd. 的板式家具整线方案为例,其配套逻辑并非在封边机出厂时简单加装一个吸尘口,而是从产线层面进行风量核算与管道规划。封边机的预铣、齐头、精修、刮边、抛光各工位分别设置吸尘接口,通过支管汇入主管,与开料中心、六面钻的除尘支路统一接入集中除尘系统。这种做法的工程意义在于:避免了各
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:五轴联动加工中心在航空航天模具制造中的技术演进
Next:CNC Gear Hobbing Machines: Accuracy, Integration, and the Evolving Gear Production Floor