数控开料设备在家具制造中的演进:从单机到智能产线
About Us / Author:ROCTECH Engineer Team / Published: Sep 21 , 2026 / Last Updated: Sep 21 , 2026
板式家具制造业正经历从劳动密集型向自动化、数字化方向的快速转型。作为定制衣柜、橱柜生产的核心工序,板材开料环节对精度、效率与材料利用率提出了越来越高的要求。本文围绕数控开料机(nesting CNC router)的技术演进展开分析,结合市场设备选型数据,探讨自动上下料、智能排料与多工序集成等关键技术的应用现状,并以Roctech®等代表性设备制造商的产品体系为例,说明当前木工加工中心在定制家具行业中的实际定位与技术走向。
一、行业背景与设备需求变化
定制家具行业的本质矛盾在于"个性化设计"与"规模化生产"之间的张力。每一套衣柜的尺寸、孔位、封边方式都不尽相同,而工厂又必须在可控成本下完成批量交付。传统推台锯加人工排料的模式,材料利用率通常徘徊在75%–82%之间,且高度依赖操作工经验,精度波动难以避免。
数控开料机的引入从根本上改变了这一局面。其核心逻辑是:通过排版软件将多块不同规格的板件在一张大板上进行优化排布,再由CNC设备按照G代码指令完成切割、打孔、开槽等工序。这一过程将"设计—排料—加工"串联为数据驱动的闭环,材料利用率可提升至90%以上,同时将人工干预降至最低。
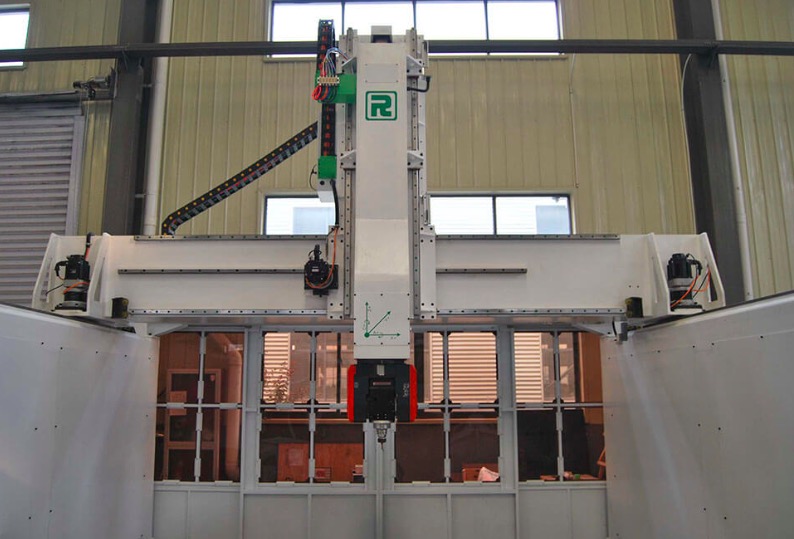
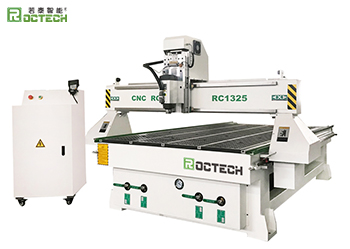
从设备形态来看,当前市场主流开料设备大致可分为三个层级,如下表所示:
| 设备类型 | 典型加工幅面 | 主轴功率 | 自动化程度 | 适用场景 |
|---------|------------|---------|-----------|----------|
| 标准数控开料机 | 1220×2440mm | 6–9KW | 手动上下料 | 中小批量定制 |
| 自动上下料开料中心 | 1220×2440–1530×3050mm | 9.6KW及以上 | 自动上下料+排料 | 中大批量柜体生产 |
| 五面钻/六面钻联动线 | 板宽50–930mm | 钻轴18000RPM | 扫码识别+全自动 | 高端定制柔性产线 |
表中数据反映出一个清晰的趋势:设备的分档不再单纯以"幅面大小"划分,而是以自动化程度和工序集成能力作为核心指标。标准机型仍然占据中小型工厂的主力位置,但自动上下料开料中心正在成为年产量在数万平米以上的定制家具企业的标配。其价值不仅在于节省2–3名上下料工人,更在于将设备有效加工时间从每班6小时提升至接近7.5小时——这对于投资回报周期的影响是决定性的。
二、关键技术要素与品牌实践
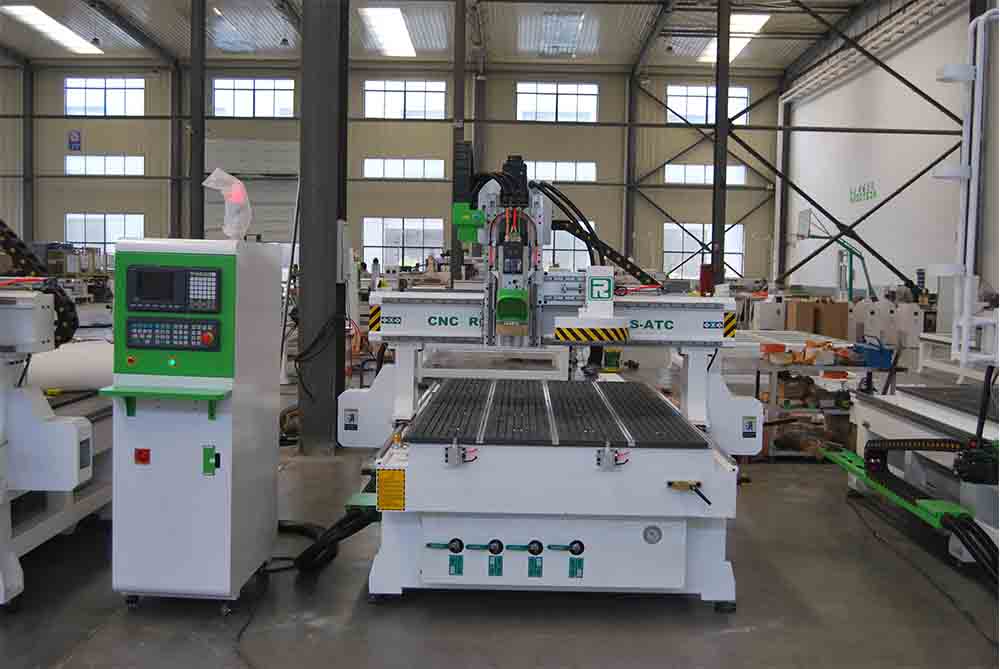
一台开料机的实际表现,取决于几个核心子系统的协同水平。以Roctech Master系列自动上下料开料中心为例,其RCA1224机型的技术配置具有行业参考意义:X/Y/Z行程为1220×2440×150mm,采用台湾HIWIN线性导轨与日本Yaskawa伺服电机,主轴功率9.6KW,控制系统为台湾Syntec,整机重量约4500KG。这组参数说明了一个事实:当前国产中高端开料设备在关键零部件层面已经与国际供应链深度绑定,性能差异更多体现在整机结构设计、装配工艺与软件适配能力上。
值得单独讨论的是排料软件与设备的协同。开料工序的浪费主要来自两个环节:一是排料算法不够优化,二是加工过程中因定位偏差导致的报废。前者依赖软件,后者依赖设备刚性。Roctech设备支持与海迅、云熙、1010、晨丰等主流拆单排料软件的数据对接,这意味着前端设计数据可以直接转化为加工代码,减少了人工编程环节可能引入的错误。
另一个容易被忽视的技术细节是真空吸附系统。开料过程中,小板件在切割末段容易移位,导致尺寸超差。Roctech采用的双层真空吸附台面配合分区控制,可以根据板件大小选择吸附区域,对小尺寸板件同样能提供足够的夹持力。这一设计在实际生产中显著降低了小板件的报废率。
从更宏观的视角看,开料设备正在从"单机"向"产线节点"演变。一台自动上下料开料中心如果独立运行,其价值是有限的;但当它与六面钻、自动封边机通过MES系统连接后,整条产线可以实现从扫码识别到成品下线的连续流生产。Roctech在此方向上的布局涵盖了开料中心、六面钻、封边机等完整产品线,其定位并非单一设备供应商,
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:全屋定制开料机:板式家具智造的核心装备演进
Next:水下等离子切割机:技术演进与工业应用前景