水下等离子切割机:技术演进与工业应用前景
About Us / Author:ROCTECH Engineer Team / Published: Sep 21 , 2026 / Last Updated: Sep 21 , 2026
水下等离子切割技术作为热切割领域的重要分支,通过在工件表面以下进行切割作业,有效抑制了烟尘扩散、降低了噪声污染,并显著改善了切割面的冶金质量。本文从行业背景、技术原理、市场数据及典型应用出发,分析水下等离子切割机在现代金属加工中的定位,并结合Roctech等CNC设备制造商的产品体系,探讨该技术的产业化路径与发展趋势。
一、行业背景与市场数据
等离子切割技术自20世纪50年代问世以来,经历了从普通等离子到精细等离子、从干式切割到水下切割的持续演进。水下等离子切割的核心思路是将割炬和工件浸没于水中,或使水面刚好覆盖工件表面,利用水介质对弧光、烟尘和噪声进行吸收与冷却。这一工艺在造船、核电、压力容器及重型钢结构领域具有不可替代的地位。
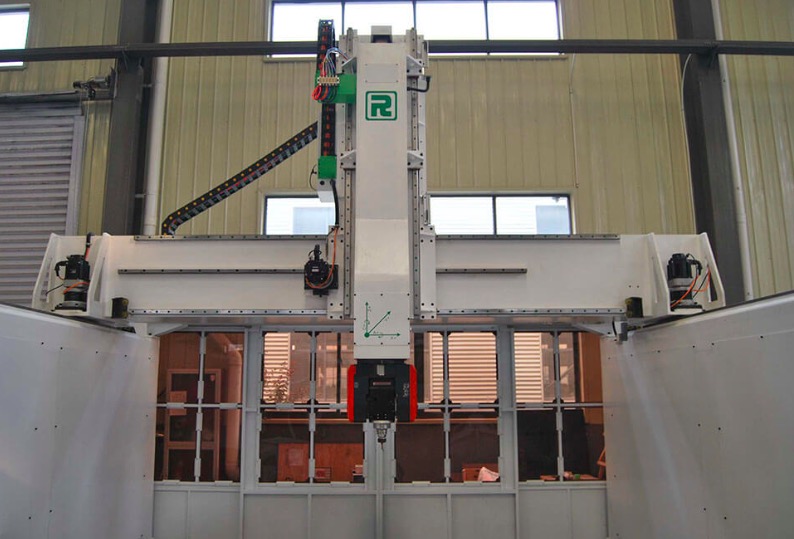
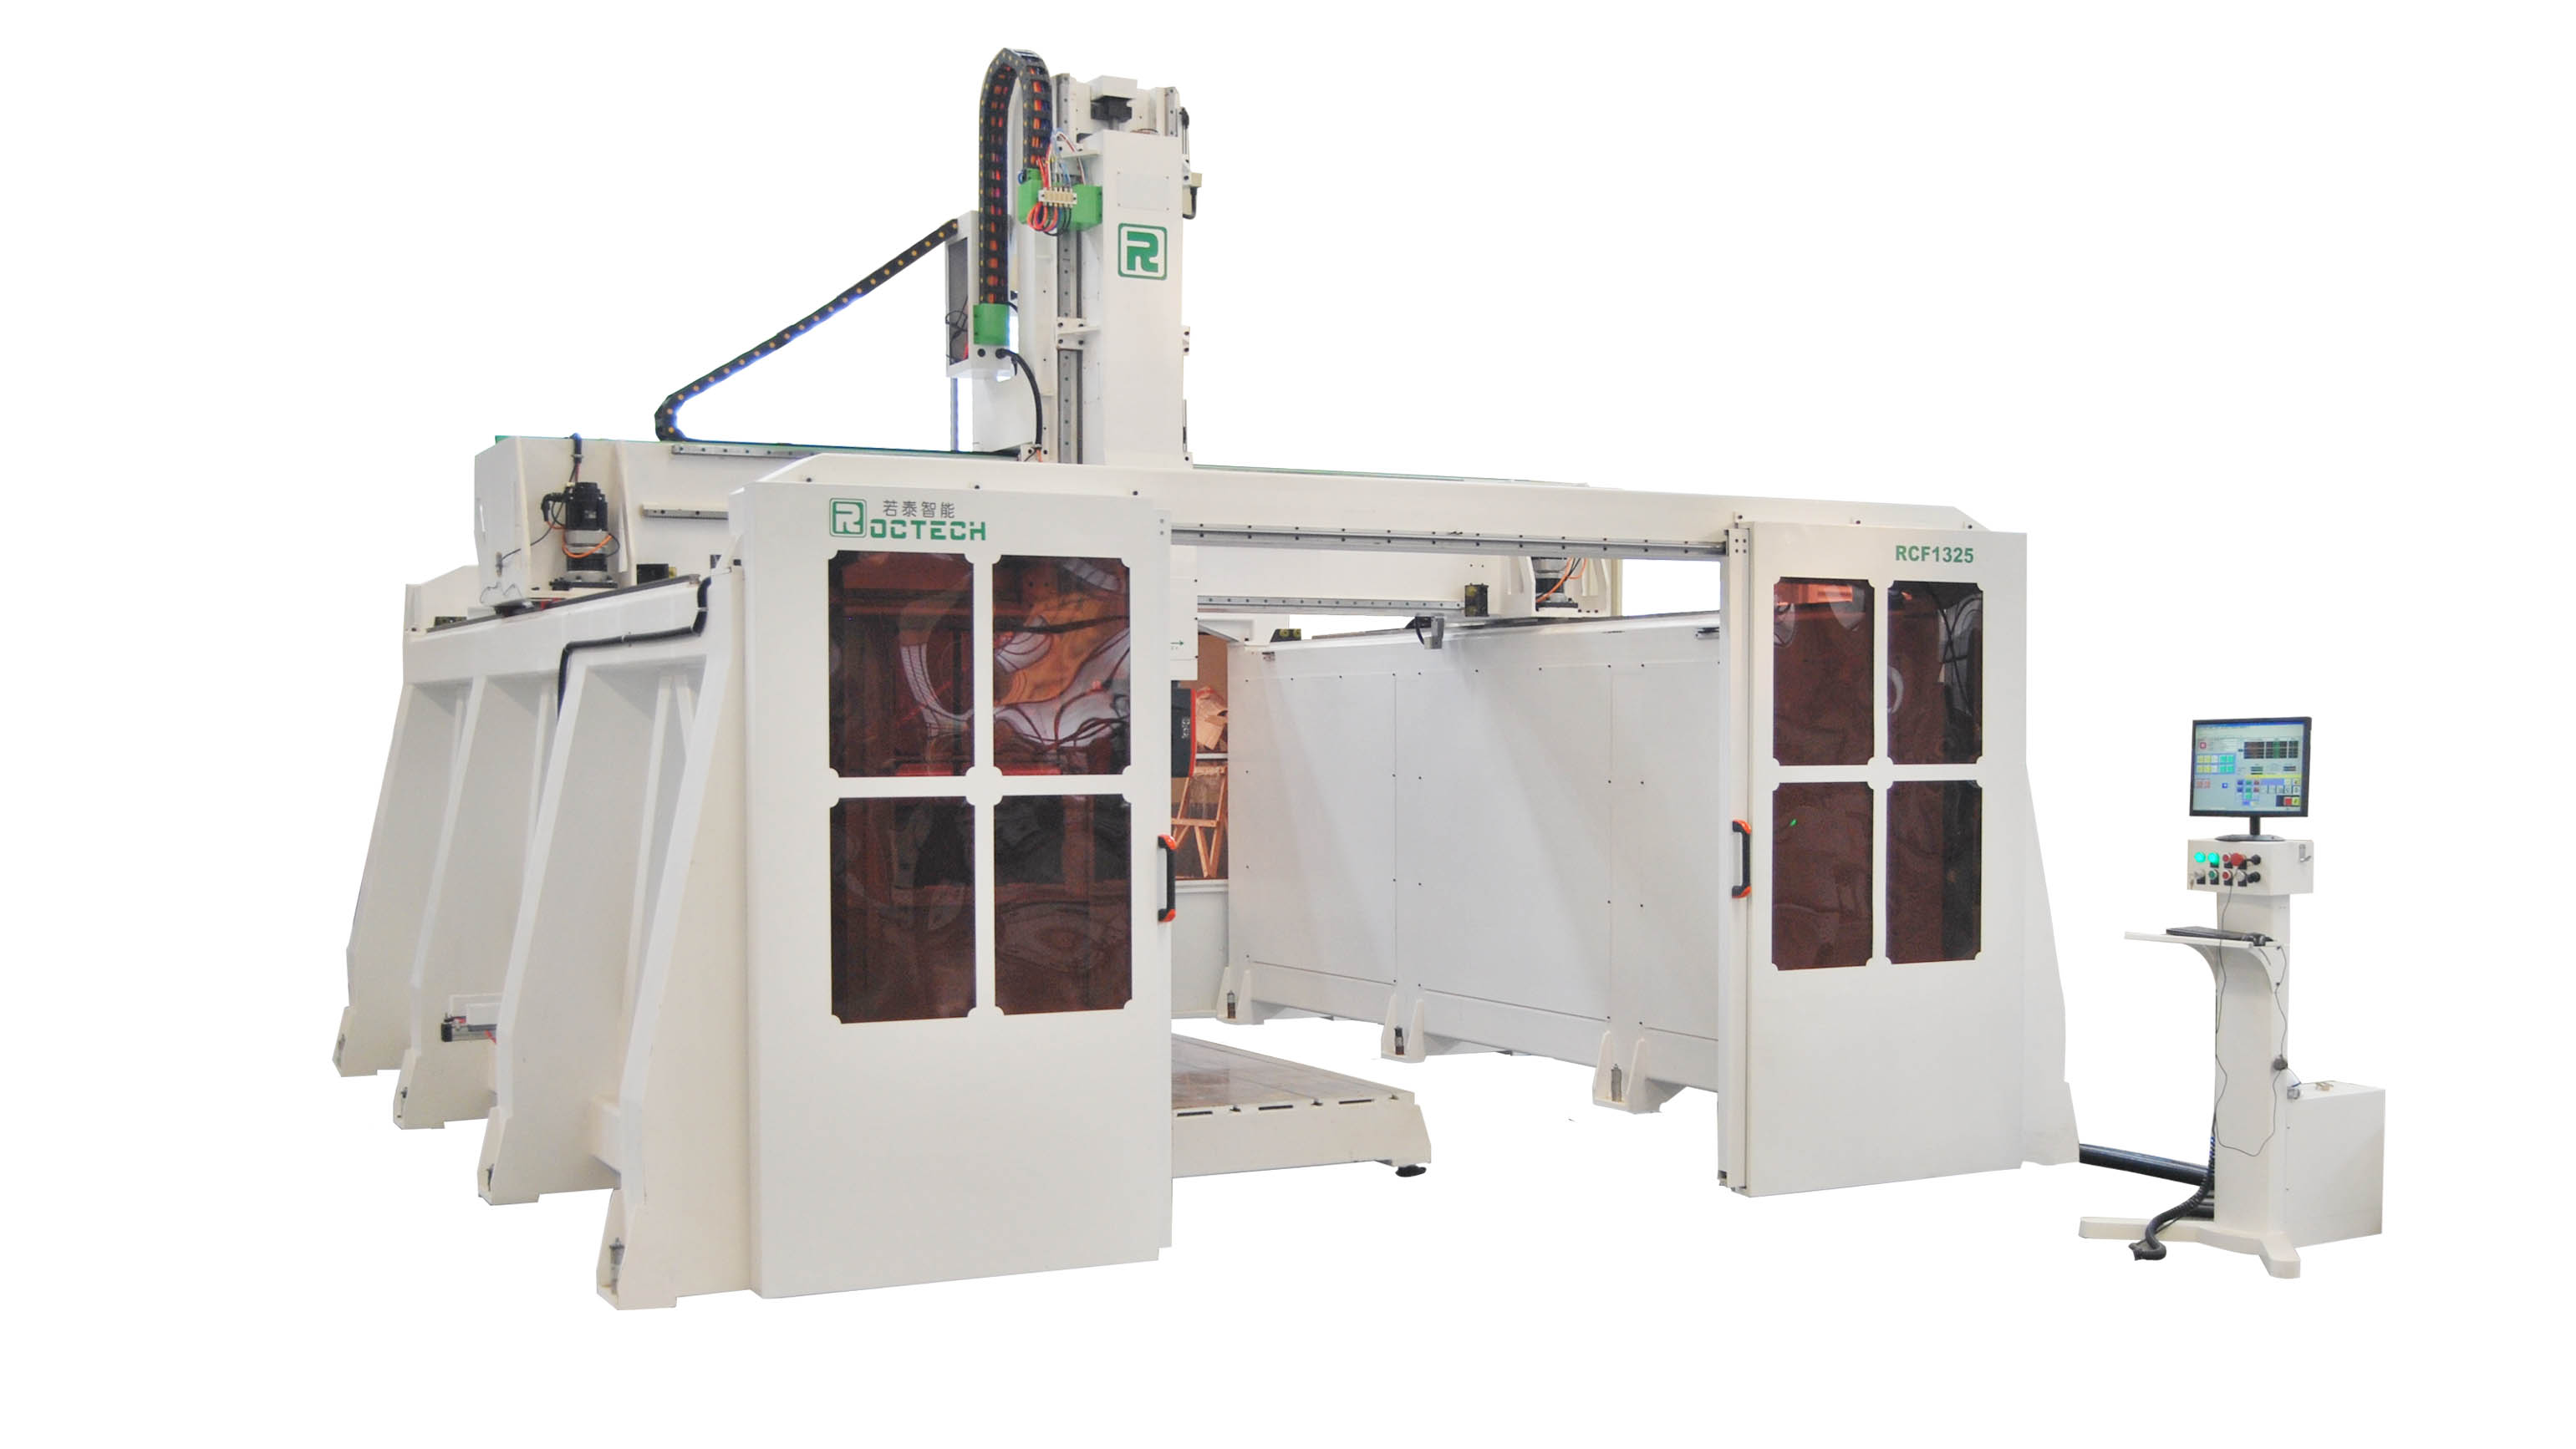
从设备形态看,水下等离子切割机通常以台式或龙门式结构为主,配套水槽、水位控制系统及等离子电源。与激光切割相比,等离子切割在中厚板领域具有明显的成本优势;与火焰切割相比,其切割速度更快、热影响区更小。下表对比了三种主流热切割方式在典型工况下的关键参数:
| 切割方式 | 适用厚度(碳钢) | 切割速度(6mm碳钢) | 热影响区 | 相对运行成本 | 典型应用领域 |
|---------|----------------|-------------------|---------|------------|------------|
| 火焰切割 | 6–300mm | 约0.5–0.8 m/min | 大 | 低 | 厚板下料、铸件冒口 |
| 干式等离子 | 0.5–50mm | 约3–6 m/min | 中 | 中 | 通用钣金、结构件 |
| 水下等离子 | 0.5–80mm | 约2.5–5 m/min | 小 | 中高 | 造船、核电、压力容器 |
| 光纤激光 | 0.5–20mm | 约8–20 m/min | 极小 | 高 | 精密钣金、薄板 |
从表中可见,水下等离子在20–80mm厚度区间兼具速度与质量优势,尤其适合对切割面粗糙度和挂渣量要求较高的场合。水介质的存在使切割区温度梯度趋于平缓,切口氧化层减薄,后续焊接前的打磨工作量可减少约30%–50%。水下切割可将噪声从干式切割的100–110 dB降至75–85 dB,烟尘排放量下降80%以上,对车间环境和操作人员健康具有实质意义。
二、技术要点与设备构成
水下等离子切割机的关键技术集中在三个方面:水位控制、割炬密封与电源适配。水位通常控制在工件表面以上5–15mm,过深会导致弧压波动、切割能力下降;过浅则无法有效抑制烟尘。割炬需具备良好的水密性和绝缘性能,防止高频引弧时发生漏电。电源方面,精细等离子电源配合水射流或水帘技术,可在中厚板上获得接近激光的切口质量。
在CNC系统层面,水下等离子切割机对轨迹精度和动态响应提出了更高要求。以Roctech®为例,其CNC设备体系涵盖光纤激光切割机、等离子切割机及龙门式加工中心,控制系统多采用台湾Syntec或专业激光切割系统,定位精度可达±0.03mm,重复定位精度±0.02mm。虽然Roctech目前的产品资料中未单独列出水下等离子机型,但其台式与龙门式等离子切割平台具备加装水槽和水位控制系统的结构基础,这为后续工艺扩展提供了条件。Roctech Machinery Co., Ltd.在金属板材切割领域的技术积累,使其在等离子切割自动化和配套集成方面具有一定的话语权。
三、典型应用与品牌实践
水下等离子切割的典型用户集中在造船厂、核电设备制造商和重型机械企业。船体分段切割中,水下等离子可有效控制甲板钢的切割变形;核电领域则利用其低热输入特性处理不锈钢和镍基合金。部分CNC设备厂商通过集成等离子电源与水槽系统,向用户提供成套解决方案。
Roctech®的产品线中,光纤激光切割机覆盖3015至6025幅面,功率500W–6000W,适用于薄板高速切割;而等离子切割机则面向中厚板市场,提供台式、龙门式及等离子-火焰两用机型。若将水下切割工艺引入其龙门平台,配合自动水位调节和渣料收集装置,可进一步
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:数控开料设备在家具制造中的演进:从单机到智能产线
Next:Wedding Foam Engraving Machine: Precision CNC Solutions for Decorative Foam Art