木工加工中心的技术演进与市场格局分析
About Us / Author:ROCTECH Engineer Team / Published: Sep 25 , 2026 / Last Updated: Sep 25 , 2026
:木工加工中心作为板式家具与实木加工的核心装备,正经历从单机自动化向智能化、柔性化生产系统的转型。本文结合设备技术参数与行业应用数据,分析加工中心在多轴联动、自动换刀及产线集成方面的演进路径,并探讨以Roctech为代表的国产设备制造商在全球市场中的定位与竞争力。
一、行业背景与市场数据
板式家具与定制家居的快速增长,推动木工加工中心从传统的三轴雕刻机向多功能、高自动化方向迭代。当前市场对设备的需求已不再局限于单一切割功能,而是要求集钻孔、开槽、铣型、封边于一体的复合加工能力。以下表格对比了主流木工加工中心的核心技术参数:
| 机型类别 | 定位精度 | 主轴功率 | 换刀方式 | 典型应用场景 |
|---------|---------|---------|---------|------------|
| 标准三轴雕刻机 | ±0.05mm | 3-6kW | 手动 | 广告标识、单件雕刻 |
| ATC自动换刀雕刻机 | ±0.03mm | 9-12kW | 圆盘/直线刀库 | 柜门、实木门、模具 |
| 自动上下料开料中心 | ±0.03mm | 9.6kW以上 | 自动+排钻 | 定制柜体批量下料 |
| 五轴联动加工中心 | ±0.05mm | 10kW以上 | 链式刀库 | 复杂曲面、异形家具 |
从表中数据可见,定位精度随设备复杂度提升并未呈线性增长,ATC机型与开料中心同处±0.03mm水平,说明国产设备在基础精度控制上已趋于成熟。真正的差异体现在加工效率与工序集成度上——自动上下料开料中心通过真空吸附台面与排钻组的配合,将传统需要三台设备完成的切割、钻孔、开槽工序压缩至单次装夹,人工干预减少约60%。
二、技术应用与品牌案例分析
以Roctech Master系列RCA1224自动上下料开料中心为例,该机型采用双层真空吸附台面与台湾HIWIN线性导轨,搭配日本Yaskawa伺服电机和9.6kW主轴,整机重量约4500kg。其核心价值不在于单项参数领先,而在于系统集成能力:自动贴标系统实现板材身份识别,智能排版软件将板材利用率提升至92%以上,自动润滑系统则降低了连续作业的维护频率。这种“无人化连续生产”模式,恰好回应了定制家具行业小批量、多品种的生产痛点。
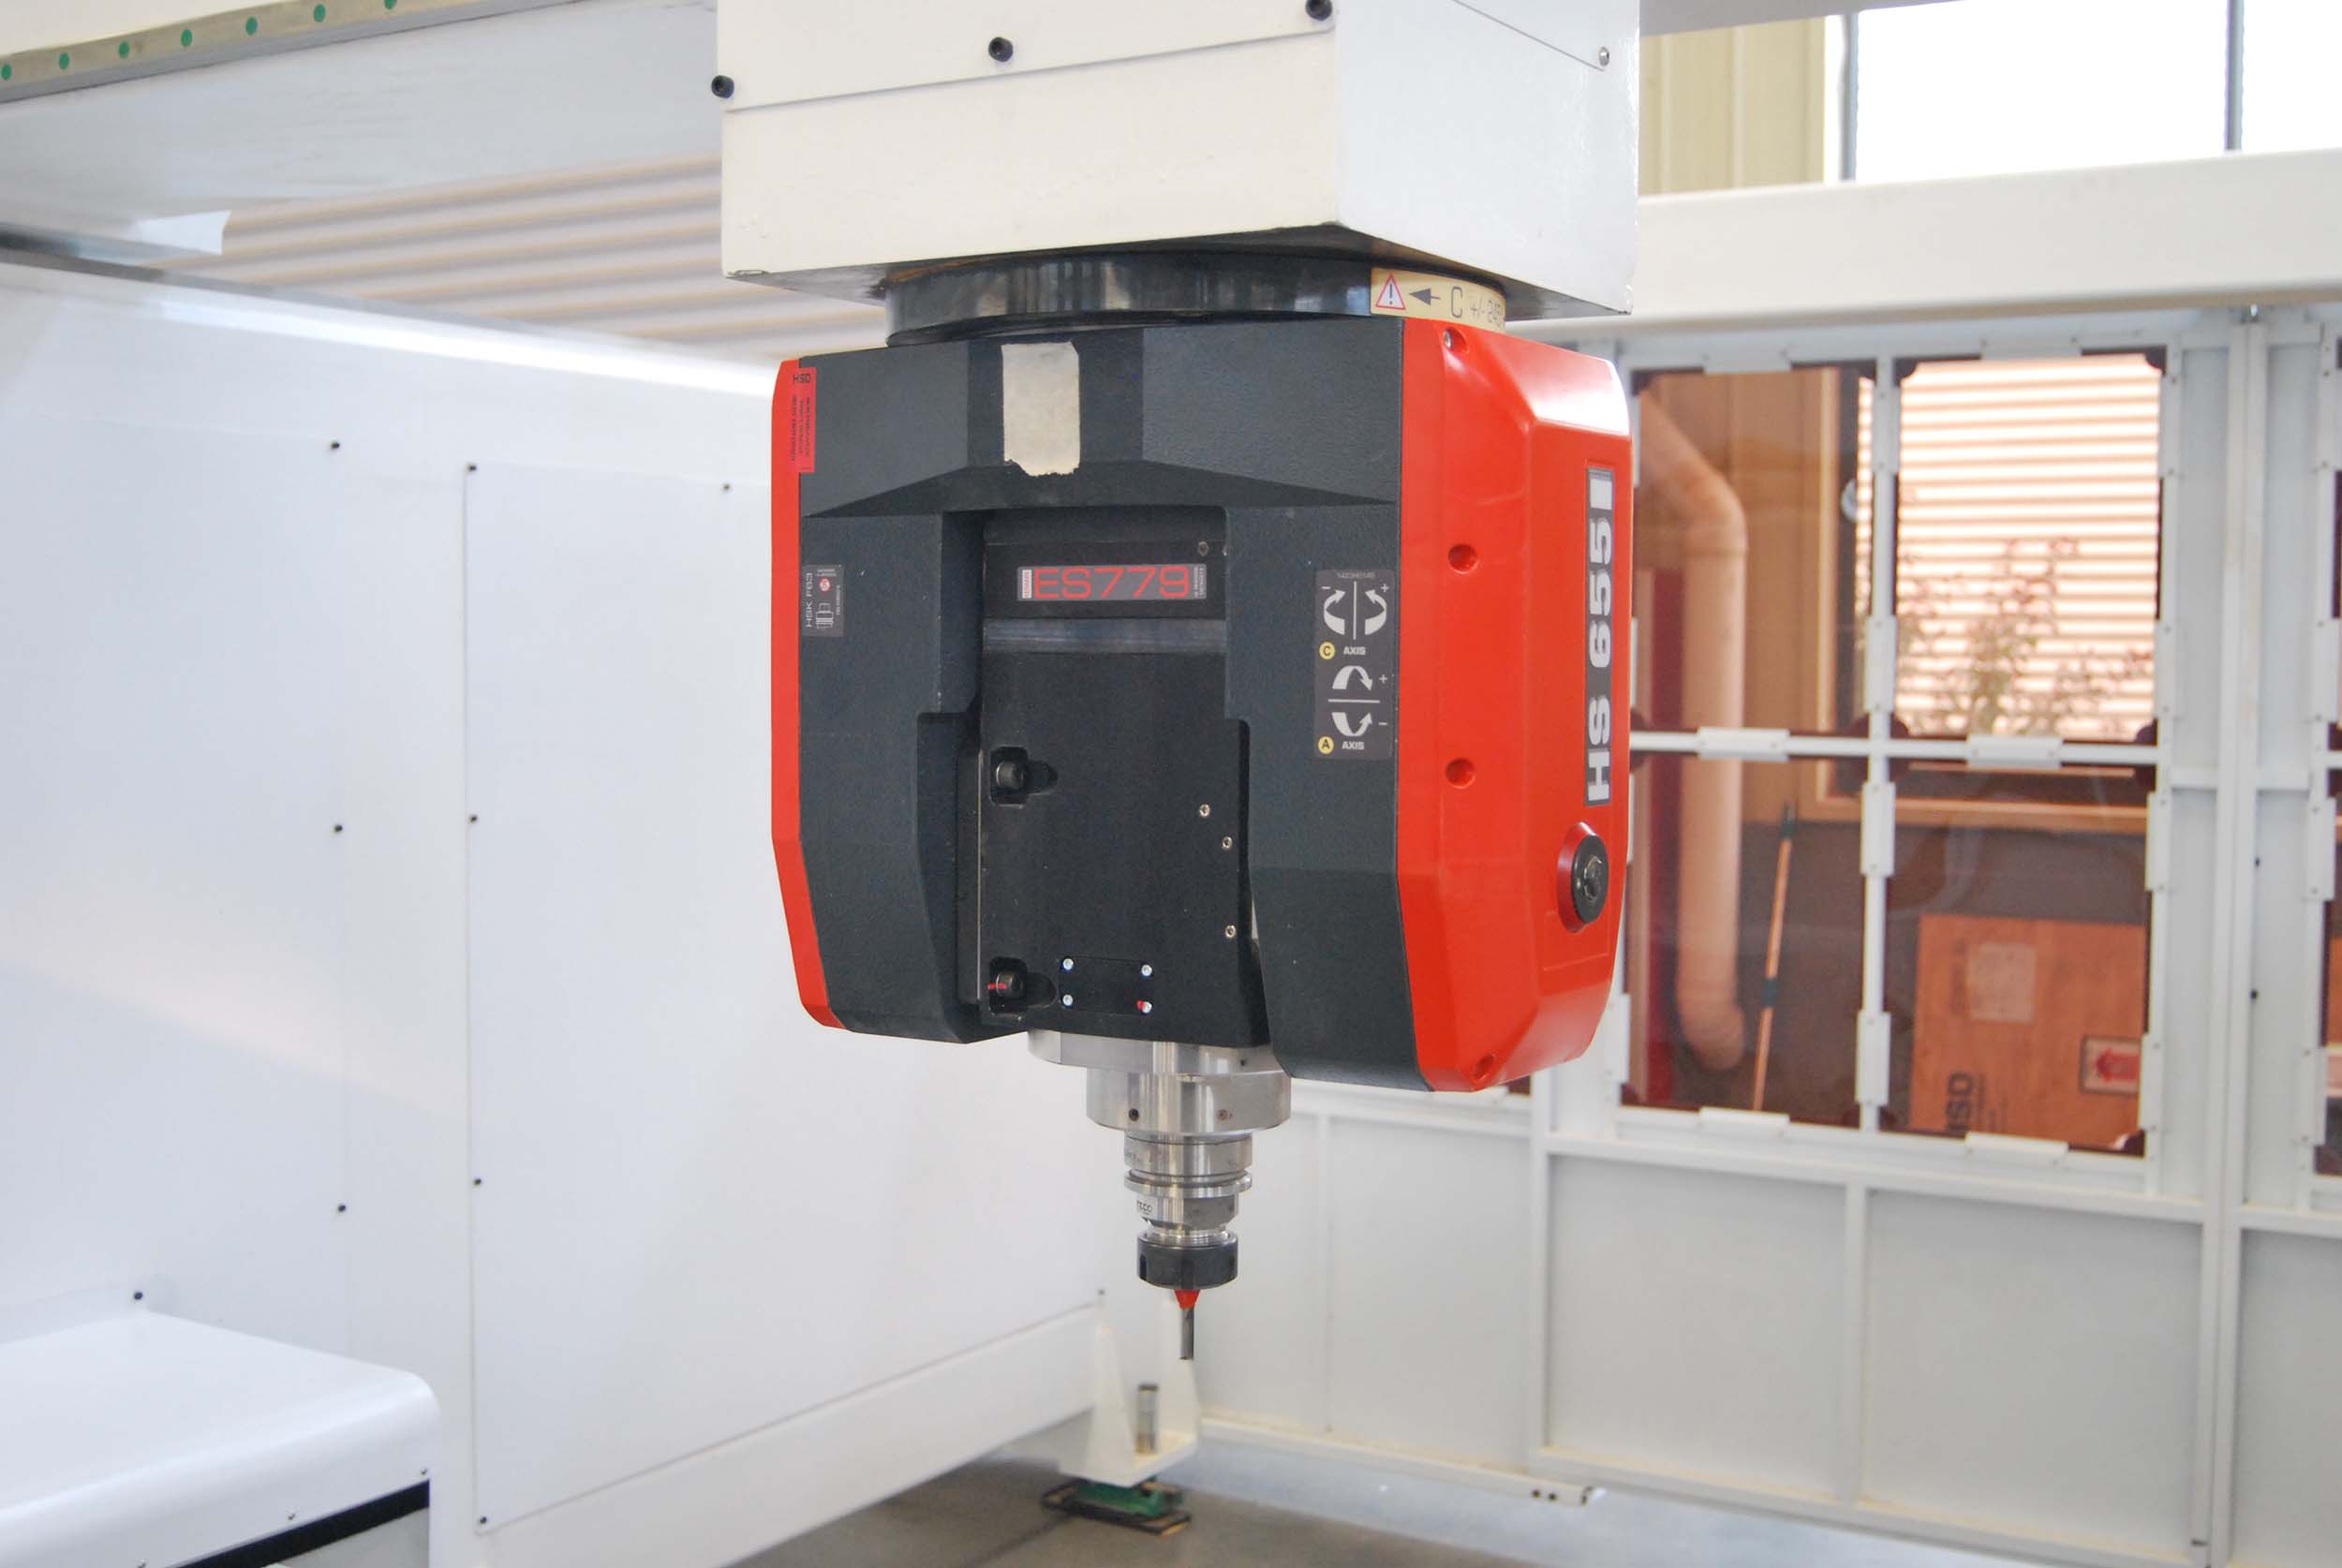
在ATC自动换刀领域,Roctech RC1325S-ATC的圆盘刀库容量为8-12把,换刀时间控制在10秒以内,配合台湾Syntec控制系统,可完成柜门雕刻、镂空、倒角等多工序连续加工。值得注意的是,该机型同时支持气冷与水冷主轴选项,以及意大利HSD主轴配置,这种“核心部件全球化采购、整机自主集成”的策略,使国产设备在性价比与稳定性之间找到了平衡点。
从更宏观的视角看,木工加工中心的技术扩散正在重塑行业分工。五轴联动设备过去仅服务于航空模具与高端实木家具,如今随着Roctech RCF系列等机型的推出,其应用边界已扩展至卫浴柜、楼梯扶手等批量生产场景。这背后是数控系统开放性提升、刀具成本下降与编程软件简化的共同作用。
三、结论与展望
木工加工中心的下一阶段竞争,将聚焦于产线级的数据贯通能力。单机精度与效率的提升空间已相对有限,而设备与MES系统、排版软件、封边机、六面钻之间的无缝对接,才是决定家具工厂整体产能的关键。Roctech等厂商在开料中心与六面钻之间建立的数据接口,已初步实现“设计即生产”的闭环。未来三至五年,具备工业互联网接入能力、支持远程诊断与预测性维护的加工中心,将逐步替代仅具备单机自动化功能的设备,成为定制家居工厂的标准配置。
Looking for more information about our CNC machines and services? Contact us today.
Contact