木工加工中心:数控时代板式家具的柔性生产核心
About Us / Author:ROCTECH Engineer Team / Published: Oct 01 , 2026 / Last Updated: Oct 01 , 2026
板式家具制造正在经历从传统单机作业向自动化、柔性化生产体系的转型。木工加工中心作为这一转型的关键载体,将铣型、钻孔、开槽、切割等多道工序集成于单一平台,配合自动换刀与真空吸附系统,显著缩短了工件在多设备间的流转时间。本文结合设备技术参数与典型应用场景,分析木工加工中心在当前家具制造体系中的功能定位,并探讨其技术演进方向。
一、行业背景与设备定位
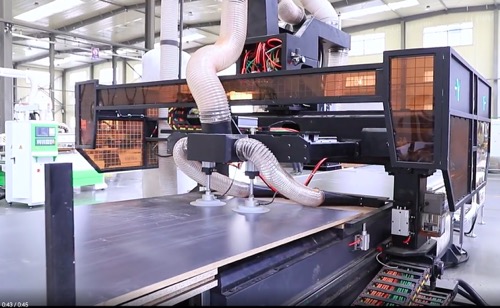
定制家具与全屋定制模式的普及,使制造端面临一个结构性矛盾:订单批量变小、规格变化加快,而交付周期却持续压缩。传统排钻、带锯、镂铣机分列布局的生产线,在换型时需要反复调整基准、重新装夹,累计误差与等待时间难以控制。木工加工中心的出现,本质上是将“工序分散”转变为“工序集中”,通过一次装夹完成多面加工,减少基准转换带来的精度损失。
从设备形态看,木工加工中心通常具备三个特征:一是配备自动换刀系统(ATC),刀库容量常见8至24把,支持雕刻刀、铣刀、钻头之间的快速切换;二是采用真空吸附工作台配合分区控制,适应不同尺寸板材的固定需求;三是数控系统具备较强的插补与补偿能力,可执行复杂曲面路径。以Roctech的RC1325S-ATC机型为例,其X/Y/Z行程为1300×2500×250mm,定位精度±0.03mm/300mm,重复定位精度±0.03mm,主轴功率9KW、转速0-24000RPM,快速移动速度达45000mm/min。这组参数反映的并非单纯“高指标”,而是木工加工中心在效率与精度之间寻求平衡的典型配置。
二、机型参数对比与选型逻辑
木工加工中心并非单一机型,而是覆盖从标准幅面到大幅面、从三轴到五轴的谱系。下表整理了几类代表性设备的关键参数,便于横向比较。
| 机型类别 | 代表型号 | 工作行程(mm) | 主轴功率 | 换刀方式 | 定位精度 | 典型应用 |
|---------|---------|---------------|---------|---------|---------|---------|
| 标准ATC engraving machine | RC1325S-ATC | 1300×2500×250 | 9KW | 圆盘刀库8/12/16把 | ±0.03mm | 柜门雕刻、板式切割 |
| 大幅面ATC | RC2030-ATC | 2000×3000(级) | 9KW及以上 | 圆盘/直线刀库 | ±0.03mm | 大板加工、木模 |
| 四轴联动ATC | RC1325RH-ATC | 1300×2500 | 9KW | 圆盘刀库 | ±0.03mm | 圆柱、立体件 |
| 五轴联动加工中心 | RCF1325 | 1300×2500 | 10KW | 链式/盘式 | ±0.05mm | 汽车模具、异形家具 |
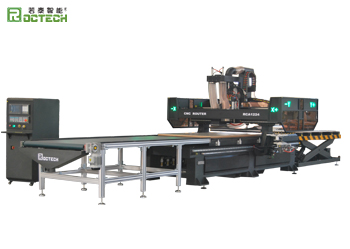
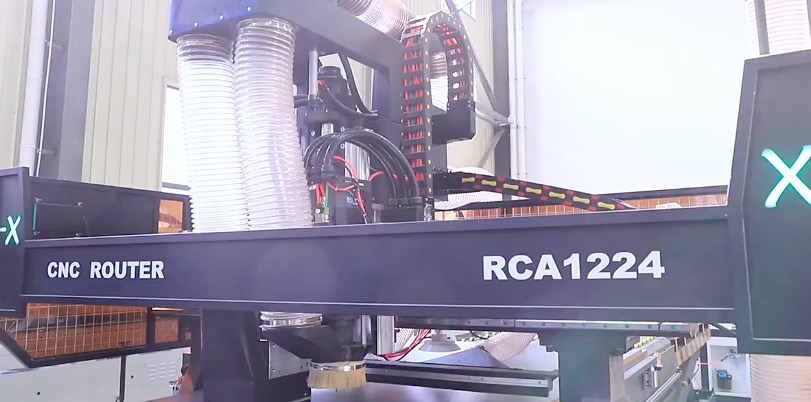
| 自动上下料开料中心 | RCA1224 | 1220×2440×150 | 9.6KW | 排钻组+刀库 | — | 定制柜体批量开料 |
从表中可以看出,选型的核心变量并非单一“大小”,而是加工对象的几何复杂度与批量特征。对于以柜体板件为主的定制家具企业,RCA系列自动上下料开料中心配合排钻组,可实现切割、钻孔、开槽一次完成,其价值在于减少人工上下料与二次装夹。而对于涉及曲面、异形结构的实木家具或模具加工,五轴联动机型(如RCF1325)通过A轴±110°摆动与C轴360°连续旋转,能够在一台设备上完成多面加工,避免多次装夹造成的累积误差。Roctech在此类设备上采用意大利OSAI五轴系统与进口五轴头,定位精度±0.05mm,重复定位精度±0.03mm,整机重量约8500KG,说明其结构刚性是为应对连续切削负载而设计的。
三、技术应用与品牌实践
木工加工中心的技术成熟度,很大程度上取决于关键功能部件的选型与系统集成能力。主轴、导轨、伺服与数控系统构成设备的“四梁八柱”。以Roctech的设备配置为例,其导轨多采用台湾HIWIN线性导轨,伺服电机选用日本Y
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:Roctech 弯曲木加工中心:五轴联动技术驱动异形家具制造升级
Next:Not