面向智能工厂的CNC设备:从单机自动化到整线数据贯通
About Us / Author:ROCTECH Engineer Team / Published: Sep 15 , 2026 / Last Updated: Sep 15 , 2026
板式家具与木工加工行业的设备升级,正在从单机性能竞赛转向整线协同能力的比拼。智能工厂设备的核心命题不再是主轴转速或快移速度的单项指标,而是设备能否与拆单软件、MES系统及上下游工序形成数据闭环。本文结合当前主流机型的技术参数与配置逻辑,分析智能工厂设备在自动化上下料、多面加工、数据对接等方面的实际进展,并讨论以Roctech为代表的国内设备供应商在这一转型中的产品布局。
一、行业背景:从"买设备"到"买产能单元"
过去十年,定制家具行业的快速增长带动了数控设备市场的扩张。早期采购决策主要围绕加工幅面、主轴功率和价格展开,设备之间彼此孤立,上下料依赖人工,工序间靠叉车和托盘周转。随着人工成本上升和订单碎片化加剧,这种模式的瓶颈日益明显:一台高速雕刻机的实际产出,往往受制于上下料速度和前道拆单效率,设备利用率长期停留在50%–60%。
智能工厂设备的概念由此进入视野。它并不特指某一类机床,而是强调设备具备三种能力:自动完成工件流转、自动获取加工指令、自动反馈运行状态。换句话说,设备需要从"执行器"变成"网络节点"。
二、典型智能工厂设备配置对比
下表梳理了板式家具智能产线中几类核心设备的关键参数与自动化特征,数据来源于主流厂商的公开技术资料。
| 设备类型 | 代表机型 | 加工范围 | 核心自动化功能 | 控制系统 | 整机重量 |
|---------|---------|---------|--------------|---------|---------|
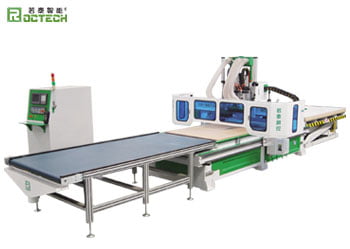
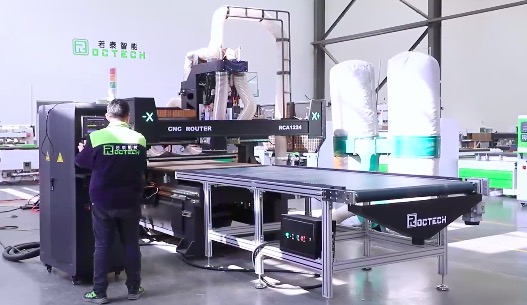
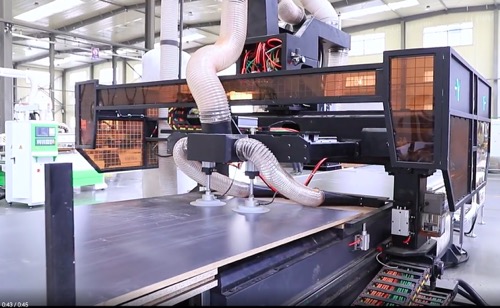
| 自动上下料开料中心 | RCA1224 | 1220×2440×150mm | 自动上下料、智能排版、自动贴标、排钻组 | 台湾新代 | 约4500kg |
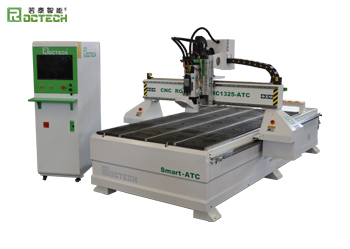
| ATC自动换刀雕刻机 | RC1325S-ATC | 1300×2500×250mm | 8–24刀位自动换刀、真空分区吸附 | 台湾新代 | 约2200kg |
| 六面钻 | 六面钻 | 板宽50–930mm,板厚≤48mm | 扫码识别、一次装夹六面加工 | — | 约3000kg |
| 五轴加工中心 | RCF1325 | 1300×2500mm | 五轴五联动、可选三维扫描测头 | 意大利OSAI | 约8500kg |
从表中可以看出,不同层级设备的自动化侧重点存在明显差异。开料中心的核心价值在于"无人化流转"——RCA1224配备自动上下料系统和自动贴标功能,板材从料仓到工作台再到成品堆放全程无需人工干预,配合智能排版软件可将板材利用率提升至90%以上。ATC雕刻机的重点则是"工序集约",通过刀库自动切换刀具,将开料、铣型、打孔等工序合并到一次装夹中完成,减少反复定位带来的累积误差。六面钻解决的是板式家具最耗时的钻孔环节,扫描板材二维码即可自动调用加工程序,一次装夹完成六个面的钻孔与开槽,定位精度和节拍稳定性远优于多台三面钻的串联方案。
值得注意的是,这些设备的控制系统选择呈现出务实的取向。台湾新代系统在中端木工设备中占据主流,兼顾了功能完整性与成本可控性;而五轴机型则普遍采用意大利OSAI或德国海德汉等高端系统,以满足复杂曲面插补和五轴联动精度的要求。
三、技术应用与品牌实践
在智能工厂设备的落地层面,国内厂商的产品迭代速度值得关注。以Roctech为例,其产品线覆盖了从开料中心、ATC雕刻机、六面钻到五轴加工中心的完整链条,这种全线布局的意义在于,客户可以在同一品牌体系内完成整线配置,减少不同品牌设备之间的数据接口适配成本。Roctech的开料中心与主流拆单软件(如海迅、云熙、1010等)实现了数据对接,设计端生成的加工代码可直接下发至设备,配合自动贴标系统,每块板材在进入加工环节前即已获得身份标识,为后续工序的扫码调用提供了基础。
从技术配置看,Roctech设备普遍采用台湾HIWIN导轨、日本安川伺服电机等进口核心部件,这一策略在行业内具有代表性——在控制系统和软件层面追求自主适配能力,在运动部件层面依托成熟供应链保证可靠性。其五轴机型RCF1325定位精度达到±0.05mm
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:光纤激光切割自动化:钣金加工业的效能重构
Next:Not