不锈钢激光切割机选型与工艺要点
About Us / Author:ROCTECH Engineer Team / Published: Sep 25 , 2026 / Last Updated: Sep 25 , 2026
不锈钢激光切割机在现代钣金加工中扮演着关键角色,其选型与工艺直接决定切割质量与生产效率。
不锈钢激光切割机选型与工艺要点
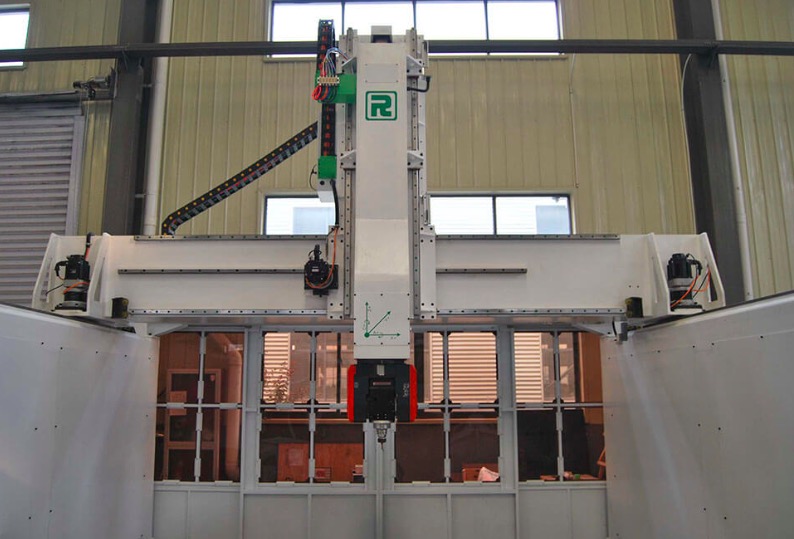
在现代钣金制造领域,不锈钢因其耐腐蚀、强度高、表面美观等特点,被广泛应用于厨具、电梯、机箱机柜、医疗器械及建筑装饰等行业。而光纤激光切割机凭借高速度、高精度、非接触加工等优势,已成为不锈钢下料环节的主流设备。面对市场上功率各异、配置多样的机型,如何科学选型并掌握关键工艺,是许多加工企业必须面对的问题。
一、功率与厚度的匹配关系
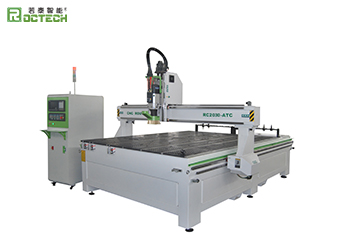
不锈钢激光切割的核心矛盾在于功率与板厚的匹配。功率过低会导致无法切透或切割面挂渣,功率过高则造成设备投资与运行成本浪费。一般而言,500W至1000W适用于0.5至3mm薄板,1500W至3000W可覆盖3至8mm中厚板,4000W至6000W则能应对8至20mm厚板。以Roctech光纤激光切割机系列为例,其3015机型(3000×1500mm)与4020机型(4000×2000mm)均支持500W至6000W功率选配,用户可根据常切板厚灵活配置,避免“大马拉小车”或“小马拉大车”的尴尬。
需要强调的是,不锈钢的切割难度高于碳钢。由于不锈钢对激光吸收率较低、导热率较高,同等功率下其可切厚度通常比碳钢低约30%至40%。选型时应以不锈钢的实际切割需求为基准,而非参考碳钢数据。
二、关键配置对切割质量的影响
激光切割机的性能不仅取决于激光器功率,更与切割头、控制系统、机床结构密切相关。自动聚焦切割头可根据板材厚度自动调整焦点位置,保证不同厚度不锈钢的切割一致性;非接触式电容跟随系统则能实时保持喷嘴与板面距离稳定,避免碰撞并提升切割面质量。Roctech设备配备的专业激光切割控制系统,支持智能嵌套与自动调焦,在切割不锈钢薄板时可将切缝控制在0.1至0.2mm,切割面粗糙度显著优于等离子切割。
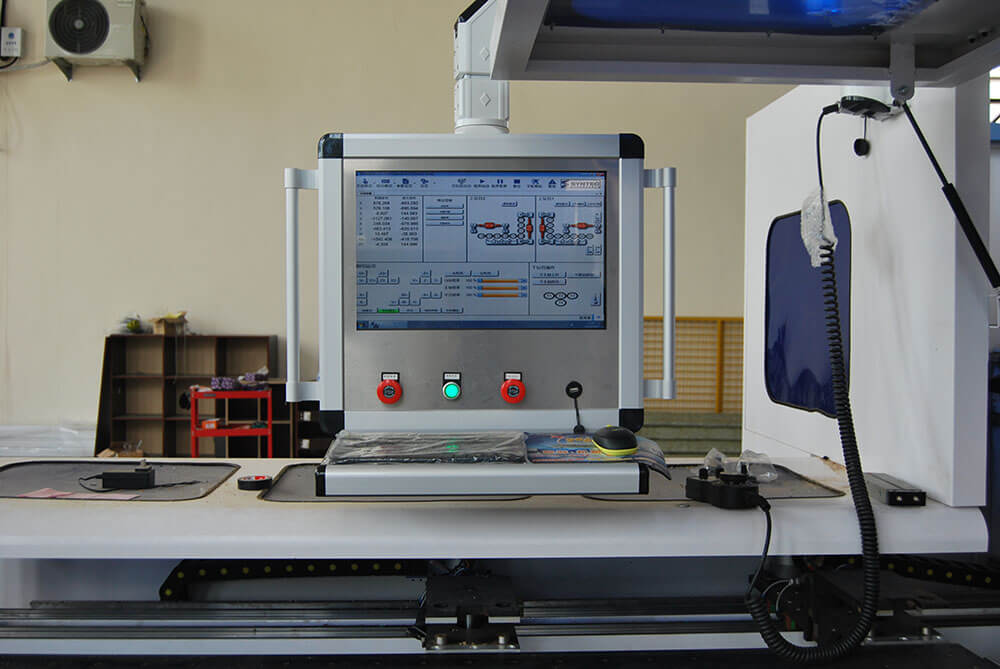
机床的定位精度与重复定位精度直接决定成品尺寸一致性。以±0.03mm定位精度、±0.02mm重复定位精度为标准的机型,可满足大多数不锈钢精密件加工需求。对于电梯门板、厨具面板等大幅面工件,还需关注机床的加速度与快速移动速度——120m/min的快速移动与1.0G加速度,能有效缩短空程时间,提升批量加工效率。
三、辅助气体与工艺参数
不锈钢激光切割通常采用氮气作为辅助气体,以获得无氧化、无挂渣的亮面切割效果。氮气压力需根据板厚调整:薄板宜用高压(1.2至1.8MPa)高速切割,厚板则需适当降低压力并放慢速度,防止熔渣反吹。若对切割面要求不高,也可使用压缩空气或氧气,但氧气会在切口边缘产生氧化层,后续需增加打磨工序。
工艺参数方面,焦点位置建议置于板材表面略下方(约板厚的1/3处),以获得最大切割深度;切割速度需与功率、板厚匹配,速度过快会导致切不透,过慢则造成过熔与挂渣。实际操作中,应先进行试切,观察切割面纹理与底部挂渣情况,再微调参数。
四、维护与安全
不锈钢切割产生的烟尘与熔渣对设备寿命有直接影响。建议配置高效除尘系统,并定期清理切割头保护镜片——镜片污染是导致切割质量下降的常见原因。设备应保持良好接地,操作人员需佩戴防护眼镜,避免激光反射伤害。
不锈钢激光切割机的选型是一项系统工程,需综合考虑板厚范围、精度要求、生产效率与预算。功率匹配是基础,配置与工艺是关键,而规范的维护则是设备长期稳定运行的保障。对于追求高性价比的用户而言,选择像Roctech这样具备完整功率梯度与丰富配置选项的品牌,能够在满足加工需求的同时,获得更优的投资回报。随着不锈钢应用领域的持续扩大,激光切割技术也将向更高功率、更高精度、更智能化的方向不断演进。
Looking for more information about our CNC machines and services? Contact us today.
Contact