数控雕刻机刀具半径补偿(G41/G42)使用方法
About Us / Author:ROCTECH Engineer Team / Published: Sep 30 , 2026 / Last Updated: Sep 30 , 2026
一、什么是刀具半径补偿
刀具半径补偿是数控加工中一项基础而关键的功能。编程人员在编写加工程序时,通常按照工件的理想轮廓尺寸进行编程,但实际使用的铣刀、雕刻刀都存在一定的半径。如果直接按轮廓轨迹走刀,刀具中心沿轮廓运动,加工出来的尺寸就会比图纸要求小一个刀具半径(外形加工)或多一个刀具半径(内腔加工)。刀具半径补偿的作用,就是让数控系统自动将刀具中心轨迹向轮廓一侧偏移一个刀具半径值,从而保证加工出的工件尺寸与图纸一致。
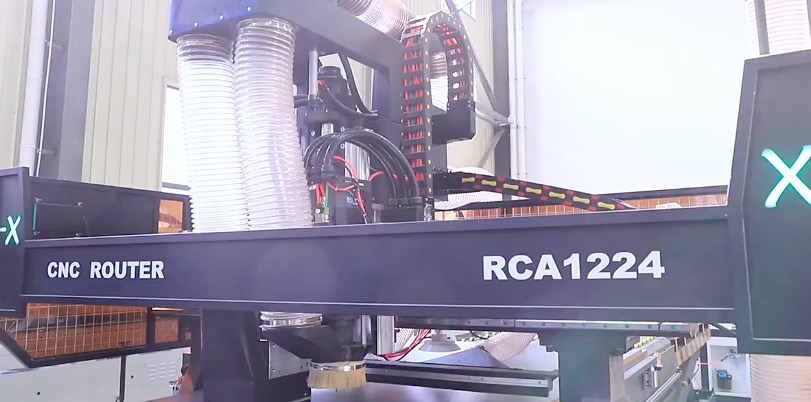
在数控系统中,实现半径补偿的指令主要有三个:G40 用于取消刀具半径补偿;G41 为刀具半径左补偿,即沿刀具前进方向看,刀具位于工件轮廓左侧;G42 为刀具半径右补偿,即刀具位于工件轮廓右侧。判断用左补偿还是右补偿,关键在于走刀方向和加工的是外形还是内腔。铣削外形轮廓、采用顺时针(顺铣)走刀时,一般用 G41;铣削内腔轮廓时,通常用 G42。
二、刀具半径补偿的编程格式
以常见的数控系统为例,刀具半径补偿的编程格式为:
G41/G42 G01 X_ Y_ D_ F_;
G41 或 G42 必须与 G01(直线插补)或 G00(快速定位)配合使用,不能直接跟在圆弧指令 G02/G03 后面建立补偿,否则系统会报警。D 为刀具补偿号,对应系统中存储的刀具半径值,编程时不需要写出具体数值,只需指定刀补号即可。D01 表示调用一号刀补,其半径值在系统的刀补参数表中预先设定。
在程序中,典型的调用过程如下:
G00 X0 Y0;(下刀到起点)
G01 G41 X50 Y0 D01 F1000;(建立左刀补,切入轮廓起点)
……(轮廓加工指令)
G01 G40 X0 Y0;(取消刀补,退出轮廓)
需要特别注意的是,建立补偿和取消补偿的这段移动,称为“切入段”和“切出段”,其长度必须大于刀具半径值,且应尽量避免与轮廓发生干涉,否则系统可能无法正确计算偏置轨迹,出现加工过切或欠切。
三、使用刀具半径补偿的注意事项
第一,刀补参数要准确。D 值中存储的半径必须与实际使用刀具相符,包括刀具磨损后的实际半径。很多加工缺陷,如尺寸偏差、接刀痕等,往往源于刀补数值设置错误。
第二,切入切出方式要合理。建议采用直线或圆弧切入切出,切入方向尽量与轮廓相切,避免垂直切入产生刀痕。对于精加工,圆弧切入能获得更好的表面质量。
第三,避免在圆弧上建立或取消刀补。建立和取消刀补必须在直线段完成,且该直线段长度应大于刀具半径,否则系统会因无法生成偏置轨迹而报警。
第四,注意补偿方向与走刀方向。同样的轮廓,走刀方向相反时,左补偿和右补偿的效果会互换。编程前应先在图纸上确认走刀方向,必要时通过仿真软件验证轨迹。
第五,多刀加工与粗精加工切换。利用刀补功能,同一段程序可以通过修改 D 值实现粗加工和精加工:粗加工时给刀具半径加上加工余量,精加工时恢复实际半径。这样无需重写程序,就能完成从开粗到精修的全过程,大幅提高编程效率。
四、常见问题与排查
在实际生产中,刀补相关的常见问题包括:系统报警“刀补建立错误”,多因建立补偿的直线段过短或与轮廓干涉;加工尺寸整体偏大或偏小,多为 D 值输入错误;轮廓转角处出现过切或圆角,通常是系统未开启拐角减速或刀补过渡方式设置不当;内腔加工时刀具撞壁,往往是因为补偿方向选反。遇到这些问题,应首先检查刀补号、半径值、补偿方向和切入切出段,再借助空运行或图形仿真进行验证。
五、
刀具半径补偿虽然只是几条 G 代码,却直接关系到加工尺寸精度和编程效率。掌握 G41、G42、G40 的正确用法,理解左补偿与右补偿的判断逻辑,注意切入切出段的设计,并结合刀补参数灵活调整加工余量,才能充分发挥数控雕刻机和加工中心的性能。对于从事木工雕刻、广告加工、模具制造的操作人员而言,熟练运用刀具半径补偿
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:从自动上下料到智能套裁:板式家具CNC加工的自动化优化路径