亚克力雕刻加工设备选型指南:从工艺需求到机型匹配
About Us / Author:ROCTECH Engineer Team / Published: Sep 30 , 2026 / Last Updated: Sep 30 , 2026
亚克力(PMMA)作为一种兼具透明度、耐候性与易加工性的热塑性材料,在广告标识、建筑装饰、工艺品制造及工业面板领域应用广泛。亚克力的加工特性——尤其是其热敏感性与脆性——决定了并非所有CNC设备都能胜任。选错机型,轻则切口发黄、崩边,重则材料报废、刀具频繁折断。本文从亚克力的切削机理出发,结合当前主流设备的技术参数,给出系统性的选型参考。
一、亚克力加工对设备的核心要求
亚克力与木材、金属的最大区别在于其热物理性质。PMMA的玻璃化转变温度约105℃,导热系数低,切削过程中产生的摩擦热难以迅速散失。若主轴转速不足或进给速度过慢,切屑会因高温软化而粘刀,导致切口出现“熔融”痕迹;若排屑不畅,碎屑二次切削同样会划伤已加工表面。亚克力雕刻对设备提出三项硬性要求:高转速主轴(通常不低于18000RPM)、锋利的单刃或双刃螺旋铣刀、以及有效的排屑与冷却手段。
另一个常被忽视的指标是机床刚性。亚克力板材在切割时,刀具承受的是交变切削力。刚性不足的床身在进给过程中会产生微振动,反映到工件上就是边缘的“波纹”或崩缺。这一点在切割厚度超过10mm的板材时尤为明显。
二、主流机型对比与适用场景
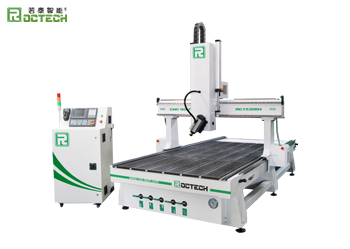
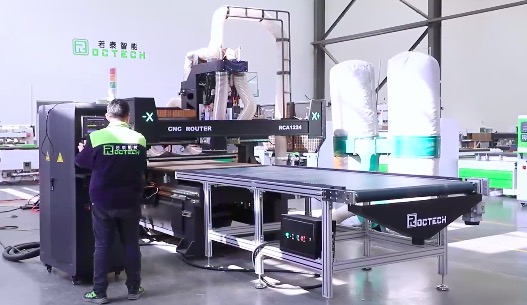
根据加工对象和批量特征,亚克力加工设备可大致分为三类:普通三轴雕刻机、自动换刀雕刻机(ATC)以及五轴加工中心。下表汇总了典型机型的关键参数差异:
| 机型类别 | 代表规格 | 主轴功率 | 转速范围 | 定位精度 | 典型应用场景 | 价格区间(人民币) |
|---------|---------|---------|---------|---------|------------|----------------|
| 普通三轴雕刻机 | 1325标准型 | 3–5.5kW | 0–24000RPM | ±0.05mm | 平面切割、浅浮雕、标识牌 | 3–8万 |
| ATC自动换刀雕刻机 | RC1325S-ATC | 9kW | 0–24000RPM | ±0.03mm | 复杂轮廓切割、多工序加工 | 8–15万 |
| 五轴加工中心 | RCF1325 | 10kW | 0–24000RPM | ±0.05mm | 三维曲面、异形件、吸塑模具 | 50–200万 |
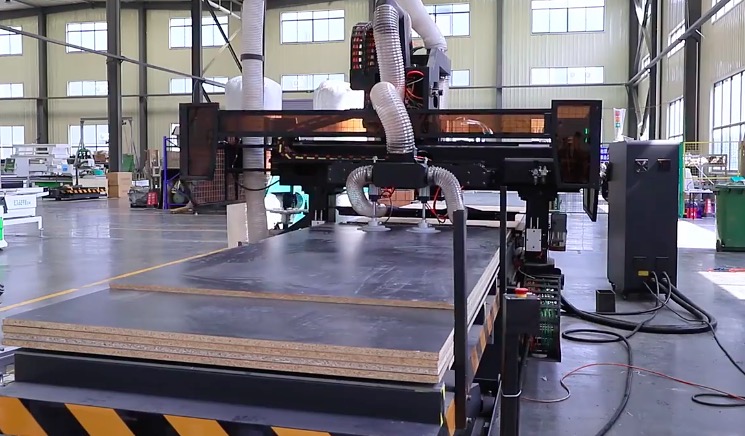
从表中可以看出,普通三轴雕刻机价格门槛最低,适合以平面切割为主的广告标识类订单。但这类设备通常采用手动换刀,加工一个包含切割、倒角、抛光多道工序的亚克力零件时,需要反复停机对刀,效率损失明显。ATC机型的价值正在于此:以Roctech的RC1325S-ATC为例,其标配8–12工位伞式刀库,可在程序控制下自动切换铣刀、倒角刀和抛光刀,一次装夹完成全部工序。对于日产能要求在数百件以上的标识制造企业,这一效率提升足以在一年内收回设备差价。
五轴机型则面向更高维度的需求。亚克力吸塑模具、汽车内饰件检具、以及需要多角度侧切的一体化标识,用三轴设备加工需要多次重新装夹,累积误差难以控制。五轴联动(如Roctech RCF1325的A轴±110°摆动、C轴360°连续旋转)可以在一次装夹中完成五个面的加工,定位精度稳定在±0.05mm以内。其价格是普通机型的数十倍,仅建议有明确三维加工需求的企业考虑。
三、容易被低估的辅助系统
设备选型时,采购方往往紧盯主轴品牌和导轨型号,却低估了真空吸附系统和除尘装置对亚克力加工质量的影响。亚克力板材表面光滑,若吸附力不足,切割过程中板材位移会导致切口偏斜甚至刀具折断。分区控制的真空吸附台面(如Roctech系列标配的双层真空吸附台)允许操作者根据板材尺寸开启对应区域,既保证吸附力,又避免能源浪费。对于厚度小于3mm的薄板,建议采用专用夹具或双面胶辅助固定,单纯依赖真空吸附容易因板材变形而失效。
除尘方面,亚克力切屑轻而蓬松,普通布袋除尘器容易堵塞。应选用带旋风
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:数控雕刻机刀具半径补偿(G41/G42)使用方法
Next:PVC Drilling Automation: How CNC Technology Reshapes Modern Panel Processing