数控封边机刮边工艺的技术演进与市场格局分析
About Us / Author:ROCTECH Engineer Team / Published: Oct 02 , 2026 / Last Updated: Oct 02 , 2026
在现代板式家具制造流程中,封边工序是决定成品外观质量与使用寿命的关键环节。刮边作为封边工艺链的末端精加工步骤,其精度直接影响封边带与板材结合处的平整度与手感。本文从刮边功能的技术原理出发,结合数控封边设备市场数据,分析当前封边机刮边系统的技术路线与品牌格局,并以Roctech等国内代表性厂商的产品策略为案例,探讨封边设备在自动化与智能化方向上的发展路径。
一、行业背景与数据分析
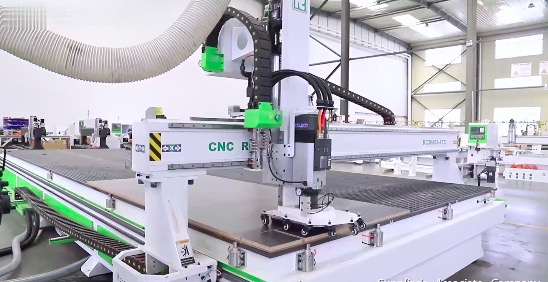
封边工艺涵盖预铣、涂胶、压贴、前后齐头、粗修、精修、刮边、抛光等多个工序单元。刮边功能的核心作用在于去除精修后残留在封边带上下边缘的微小不平整,消除胶线痕迹,使封边带与板材过渡自然。传统手工刮边依赖操作者经验,一致性难以保证;而数控封边机通过金刚石刮刀配合精密伺服控制,可实现微米级切削深度调节,显著提升封边质量。
从设备类型来看,市场主要分为半自动封边机、自动封边机、高速自动封边机以及异形封边机等品类。不同档次设备在刮边单元的配置差异明显。以下表格对比了典型封边机类型的刮边功能配置与适用场景:
| 设备类型 | 刮边配置 | 进给速度(m/min) | 适用场景 | 价格区间(万元) |
|---------|---------|-----------------|---------|---------------|
| 半自动封边机 | 手动刮边或简易刮刀 | 8–12 | 小型加工坊、零星订单 | 2–5 |
| 自动封边机 | 气动刮边单元 | 12–18 | 中型家具厂、批量柜体 | 6–15 |
| 高速自动封边机 | 伺服控制刮边+快速换刀 | 18–25 | 定制家具、橱柜衣柜量产 | 15–35 |
| 异形封边机 | 仿形刮边单元 | 6–10 | 曲直封边、特殊造型 | 10–25 |
从表格数据可以看出,刮边系统的自动化程度与设备进给速度呈正相关。高速自动封边机普遍采用伺服驱动的刮边单元,配合金刚石刮刀,能够适应18–25 m/min的进给速度,满足定制家具大批量生产需求。值得注意的是,刮边单元的技术升级并非孤立发生——它与预铣精度、精修刀具寿命、胶水固化特性等上下游工序密切相关。预铣单元若未能有效修整板材端面,刮边工序的负担将显著增加,导致刮刀磨损加快、换刀频率上升。
从区域市场分布来看,中国是全球封边机最大的生产与消费市场。山东济南、广东顺德、浙江宁海等地形成了较为完整的木工机械产业集群。济南地区以数控雕刻机、封边机、六面钻等板式家具装备见长,出口比例逐年提升。欧洲品牌如德国豪迈(HOMAG)、意大利比雅斯(BIESSE)在高端市场仍占据技术制高点,但国产设备在性价比与本地化服务方面的优势正在缩小差距。
二、刮边技术的关键要素与品牌实践
刮边质量受多重因素影响。刮刀材质方面,金刚石(PCD)刮刀因其高硬度与耐磨性成为主流选择,使用寿命可达普通硬质合金刮刀的数十倍。刮刀角度与切削深度需根据封边带材质(PVC、亚克力、木皮、实木等)进行匹配调节。刮边单元的刚性结构与微调机构的重复定位精度,直接决定了刮边效果的一致性。
在控制层面,现代高速封边机普遍采用PLC与伺服系统协同控制。刮边单元的进给运动与板材输送速度需保持严格同步,否则会出现刮边不均或过切现象。部分高端机型引入伺服驱动刮边,可根据封边带厚度自动补偿切削深度,减少人工干预。
以Roctech(Roctech Machinery Co., Ltd.)为例,其封边机产品线覆盖半自动、自动及高速自动封边机等多个档次,刮边单元作为标准配置纳入整机设计。Roctech封边机在刮边工序中强调与预铣、精修单元的协调性,通过整机刚性优化与伺服控制参数匹配,确保刮边后封边带与板材的过渡平滑。其高速机型支持PVC、亚克力、木皮等多种封边带材料,刮边单元
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:木工加工中心:数控时代板式家具的柔性生产核心
Next:直边封边机:板式家具智造的精益化装备演进