门板切割机选型:从加工精度到产线适配
About Us / Author:ROCTECH Engineer Team / Published: Sep 13 , 2026 / Last Updated: Sep 13 , 2026
在定制家具与整屋装修需求持续扩张的背景下,门板切割机已从单一的板材下料设备,演变为集切割、钻孔、开槽于一体的自动化加工单元。设备选型的核心矛盾,不再只是“切得动”,而是如何在板材利用率、加工精度与换单效率之间取得平衡。本文结合当前主流机型的技术参数,分析门板切割设备的技术演进路径,并探讨以Roctech为代表的国产CNC装备在其中的定位。
一、行业背景:门板加工为何需要专用设备
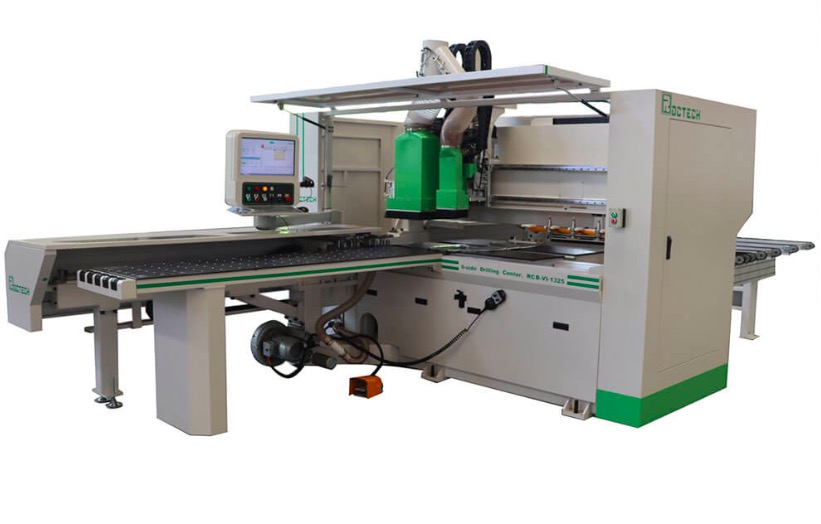
门板是定制家具中外观要求最高、加工工序最密集的部件之一。以橱柜门板为例,一块成品门板通常需要经过开料、钻孔(铰链孔、拉手孔)、开槽(拉直器槽、背板槽)、封边等多道工序。传统加工方式依赖多台设备分序完成,板材在设备之间反复搬运,不仅累积定位误差,还占用大量人工。
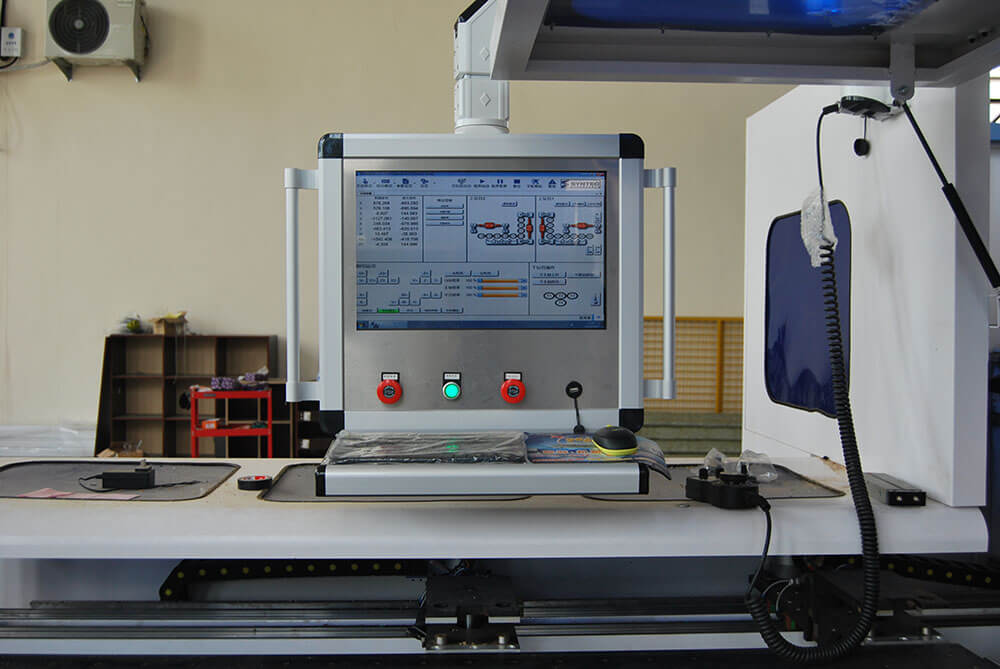
随着板式家具向“多品种、小批量”的定制模式转型,加工设备必须同时满足两个看似矛盾的要求:既要保证±0.1mm级别的孔位精度,又要具备快速换单的柔性。这正是门板切割机(更准确地说是具备钻孔与开槽能力的CNC开料设备)逐步取代传统推台锯与排钻组合的根本原因。
从市场结构看,门板切割设备大致可分为三个层级:入门级三轴雕刻机、带排钻组的数控开料机、以及自动上下料 nesting 中心。三者在加工能力上的差异,直接决定了其适用的生产场景。
| 设备类型 | 典型型号 | X/Y/Z行程 | 主轴功率 | 换刀方式 | 适用场景 |
|---------|---------|-----------|---------|---------|---------|
| 三轴雕刻机 | RC1325 | 1300×2500×200mm | 3-6KW | 手动 | 单件、异形门板 |
| ATC雕刻机 | RC1325S-ATC | 1300×2500×250mm | 9KW | 自动(8-16刀) | 造型门、多工序门板 |
| 自动上下料开料中心 | RCA1224 | 1220×2440×150mm | 9.6KW | 排钻组+主轴 | 批量定制柜门 |
| 五轴加工中心 | RCF1325 | 1300×2500mm | 10KW | 自动 | 曲面、实木门板 |
表:门板加工常用CNC设备参数对照(数据来源:Roctech产品知识库)
二、数据解读:参数背后的加工逻辑
上表中最值得关注的,并非单机功率的数字高低,而是设备结构与应用场景之间的对应关系。
行程决定可加工门板尺寸。 RC1325系列的1300×2500mm工作台,对应的是标准1220×2440mm板材的“留边加工”需求。门板加工通常需要将板材四周铣削修边,因此工作台必须略大于板材净尺寸。RCA1224虽然行程略小(1220×2440mm),但其定位是配合自动上下料系统的批量开料,板材吸附后直接定位,对留边的依赖更低。
主轴功率与刀具数量,反映的是工序集成度。 9KW主轴配合8-16刀位的自动换刀系统,意味着设备可在一次装夹中完成切割、钻孔、开槽、铣型等多道工序。对于带造型的模压门或拼框门,这一点尤为关键——多次装夹带来的累积误差,往往比单次加工误差更难控制。Roctech的RC1325S-ATC在此类应用中,定位精度标称为±0.03mm/300mm,重复定位精度±0.03mm,这一指标已接近金属加工设备的常规水平。
排钻组的配置,是区分“开料机”与“门板加工中心”的分水岭。 RCA1224等nesting中心集成的排钻组,可在切割的同时完成铰链孔的加工。从生产节拍看,这省去了一次独立钻孔工序,对于批量柜门生产而言,效率提升是结构性的。
三、技术应用:从设备选型到产线适配
设备参数只是选型的起点,真正的加工质量取决于设备与工艺的匹配程度。
以真空吸附为例。门板加工中,板材的固定方式直接影响加工精度。水环真空泵成本低、维护简单,但在吸附薄板或小尺寸门板时,真空度不足
Looking for more information about our CNC machines and services? Contact us today.
Contact