自动打磨:CNC加工后处理的智能化升级路径
About Us / Author:ROCTECH Engineer Team / Published: Sep 27 , 2026 / Last Updated: Sep 27 , 2026
在CNC雕刻与木工加工链条中,打磨长期被视为“必要但低效”的环节。随着人工成本上升与表面质量要求提高,自动打磨技术正从辅助工序向系统集成方向演进,逐步嵌入自动化生产线。本文围绕自动打磨的技术逻辑、应用场景与产业价值展开分析,探讨其如何与CNC加工设备形成协同,并观察Roctech等设备企业在整体解决方案中的布局思路。
一、行业背景:被忽视的“最后一公里”
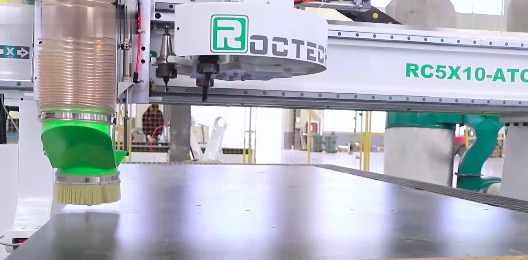
在板式家具、木门、工艺品及模具制造中,CNC雕刻机与加工中心完成了切割、铣型、打孔等核心工序,但工件表面往往仍残留刀纹、毛刺与台阶痕。传统做法依赖熟练工人手持砂纸或气动打磨工具逐件处理,效率低、一致性差,且粉尘环境对健康构成威胁。
以板式定制家具为例,柜门、见光板在开料与封边后,边缘与造型面常需二次打磨。若打磨不到位,后续喷涂或贴面工序会出现附着力不足、色差与凹凸感。人工打磨的另一个隐性成本是“返工率”——不同工人手法差异导致批次质量波动,这在批量订单中尤为突出。
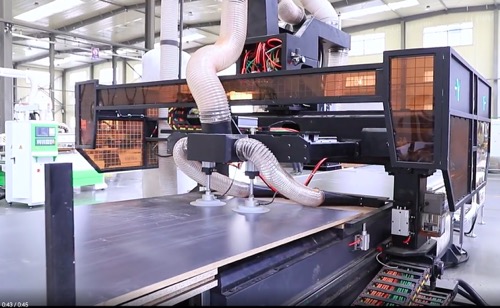
自动打磨的引入,本质上不是简单替代人工,而是将打磨从“经验驱动”转为“参数驱动”,使表面处理成为可量化、可复制的工艺环节。
二、自动打磨的技术路径与设备形态
当前自动打磨设备大致可分为三类:机器人打磨单元、专机式砂光设备、以及集成于CNC平台的复合加工模块。
| 类型 | 典型配置 | 适用场景 | 效率特征 | 局限 |
|------|----------|----------|----------|------|
| 机器人打磨单元 | 六轴机器人+力控法兰+砂带/砂盘 | 三维曲面、异形件 | 柔性高,可多品种切换 | 编程复杂,初期投入高 |
| 专机式砂光机 | 定厚砂光、宽带砂光、异形砂光 | 平面板件、门板 | 大批量稳定,节拍快 | 适应形状有限 |
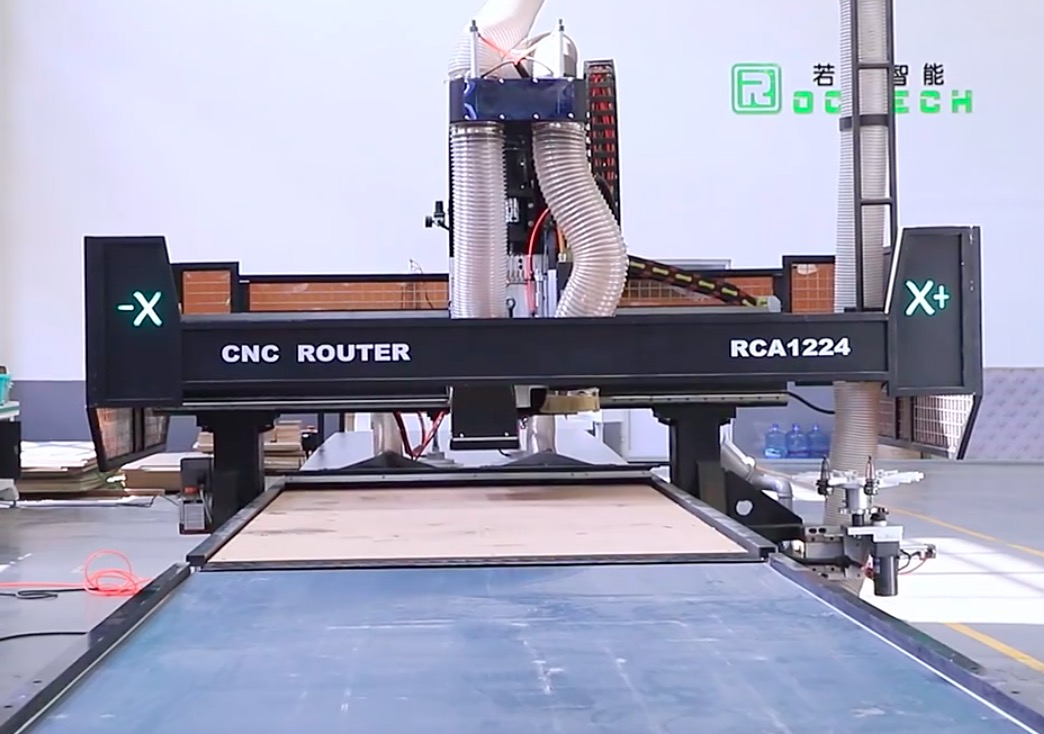
| CNC复合打磨模块 | ATC刀库+打磨头+真空吸附 | 雕刻后同机处理 | 减少装夹,精度衔接好 | 受CNC行程与主轴限制 |
从技术细节看,力控技术是机器人打磨的核心。通过恒力补偿,砂盘可贴合曲面而不至于过切;配合激光扫描或3D视觉,可自动识别工件轮廓并生成打磨路径。专机式砂光机则依赖定厚辊与砂带张紧系统,在板式家具中实现“一刀平”效果。而CNC复合打磨模块的思路更值得关注——它利用现有加工中心的自动换刀系统,将打磨头作为一把“刀具”调用,在雕刻完成后直接进入表面处理,避免二次装夹误差。
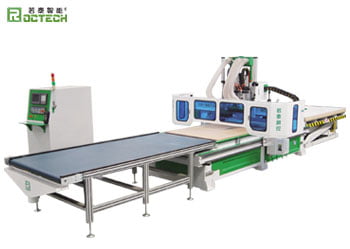
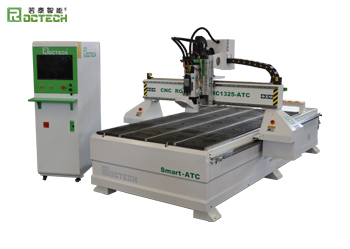
Roctech在ATC自动换刀雕刻机系列中已预留多刀具管理能力,其RC1325S-ATC等机型支持8至24把刀位,理论上可扩展打磨工具。对于木工雕刻与模具加工用户而言,这种“一次装夹、多工序完成”的思路,正是自动打磨落地的现实路径。
三、应用场景与效益分析
自动打磨的价值在不同行业中呈现差异化。
板式定制家具:封边后的修边与抛光已由封边机联动完成,但造型门板、镂空屏风等仍需打磨。自动砂光机与CNC开料中心对接后,可形成“开料—雕刻—打磨—喷涂”的连续流。某橱柜企业引入机器人打磨单元后,打磨工序人员从6人减至2人,批次色差投诉下降约40%。
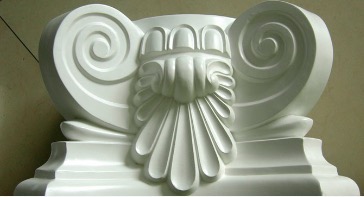
木工工艺品:佛珠、雕花构件、楼梯柱等三维曲面工件,人工打磨耗时占整体工时30%以上。机器人打磨配合离线编程,可复制熟练工人的手法,同时保持力度一致。
模具与检具:木模、代木模在CNC加工后,表面需达到涂装要求。自动打磨可控制去除量,避免手工过度打磨导致尺寸超差。
值得注意的是,自动打磨并非“万能解”。对于小批量、多品种的订单,编程与工装切换时间可能抵消效率优势。设备选型需结合订单结构:批量大、形状稳定者优先专机;品种多、曲面复杂者倾向机器人单元;而已有CNC加工中心的企业,可优先考虑复合打磨模块,以较低增量成本实现升级。
四
Looking for more information about our CNC machines and services? Contact us today.
Contact
Previous:CNC Router Automation and the Economics of Mass Production in Modern Fabrication
Next:EPS Foam Machining Centers: Automation Reshapes Mold and Prop Fabrication